Dimensiona el equipo para el aceite de palma en función del suministro de fruta que la planta deba procesar durante su período operativo más intenso y previsible; a continuación, comprueba si la línea propuesta también puede funcionar de forma razonable cuando el suministro disminuya. El tonelaje anual por sí solo no es suficiente. El cálculo requiere una base de material definida, un patrón de entrega, horas productivas realistas y una explicación de cómo se resolverán las colas temporales.
Este enfoque separa la previsión de suministro de la selección de maquinaria. La previsión describe la fruta que puede llegar a la entrada; la selección describe el equipo que se espera que gestione esa fruta en las condiciones establecidas. Mantener estos dos registros separados facilita la revisión de un proyecto cuando cambian el desarrollo de la plantación, los acuerdos de compra o los horarios de funcionamiento.
Elabora el registro de suministro antes de elegir una capacidad
Comienza con las entradas mensuales de racimos de fruta fresca, siempre que existan registros fiables. En el caso de una planta en funcionamiento, concilia los registros de la báscula puente con los informes de aprovisionamiento y producción. Para un nuevo proyecto, distingue entre el suministro cercano medido, la producción prevista y la fruta que otra planta pueda estar comprando ya.
Registre la fuente y el nivel de confianza de cada estimación. La superficie de la plantación no es en sí misma una garantía de entrega: la madurez de la cosecha, las modalidades de recolección, el acceso para el transporte y los compradores competidores pueden alterar la cantidad realmente disponible. Un proveedor necesita conocer estos matices para comprender la demanda que recae sobre la línea propuesta.
Divida la estimación de suministro en volúmenes comprometidos, probables y especulativos utilizando las definiciones acordadas por el equipo del proyecto. Se trata de categorías de planificación, no de probabilidades estadísticas, a menos que el análisis subyacente respalde esa interpretación. Mantenga la posible expansión futura fuera del caso base hasta que su calendario y probabilidad estén claros.
El debate de la FAO sobre el procesamiento a pequeña escala del aceite de palma antepone la disponibilidad de materia prima a la selección de la maquinaria. Ese principio sigue siendo útil a la hora de elaborar un modelo basado en el suministro. Sus ejemplos históricos de capacidad regional e inversión no deben copiarse en un proyecto actual como si se tratara de cotizaciones de mercado vigentes.
Pasar de las toneladas mensuales a una carga de trabajo diaria de procesamiento
Una cifra mensual solo resulta útil una vez que el equipo haya indicado cuántos días prevé la planta recibir y procesar fruta. Si llegan 2.400 toneladas durante un mes con 24 días de procesamiento, la media aritmética es de 100 toneladas por día de procesamiento. Ese cálculo no indica en absoluto si en determinados días se recibe una cantidad sustancialmente superior a la media.
Analice por separado las semanas y los días de entrega con mayor volumen de actividad. Los calendarios de cosecha y las disposiciones de transporte pueden concentrar las recepciones incluso cuando el total mensual parezca moderado. Cuando falten registros detallados, elabore un escenario de picos claramente identificado y convierta la recopilación de datos de llegadas en una prioridad operativa desde el principio.
No sumes varios factores de picos superpuestos sin comprobar qué representa cada uno. Una holgura mensual para picos seguida de una holgura diaria para picos puede ser razonable, pero solo si se refieren a variaciones distintas. De lo contrario, el modelo podría contabilizar la misma incertidumbre dos veces y sobreestimar el tamaño del equipamiento necesario.
Cuenta las horas productivas en lugar de las horas de apertura
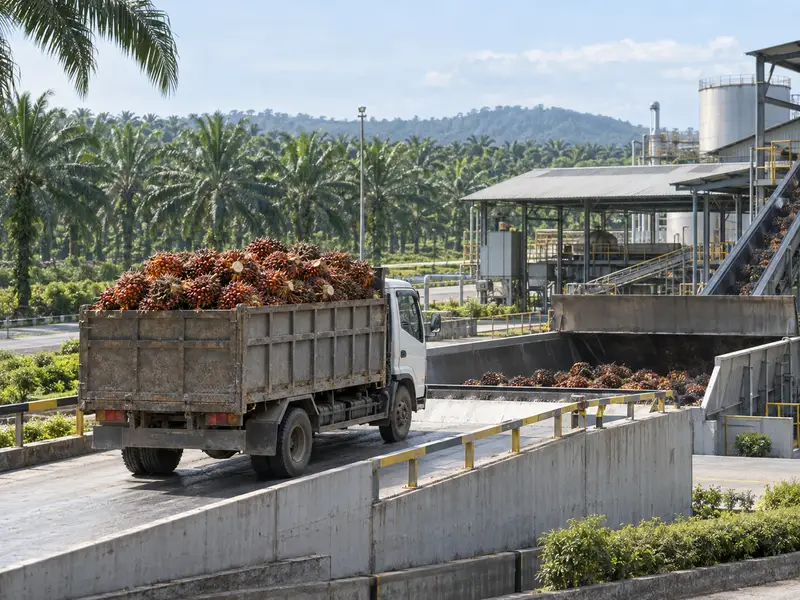
Una planta que cuenta con personal durante 12 horas no procesa necesariamente la fruta de forma continua durante 12 horas. Las tareas planificadas de limpieza, las inspecciones, la puesta en marcha, las interrupciones y la escasez de material afectan al tiempo de producción útil. Decida qué pérdidas se representan de forma explícita y cuáles se cubren con una única hipótesis de disponibilidad.
Se requiere una expresión de planificación transparente: el rendimiento operativo es igual a la masa diaria de FFB dividida por las horas productivas. Las horas productivas equivalen a las horas de funcionamiento previstas multiplicadas por la fracción productiva asumida, cuando dicha fracción es el método elegido. Mantenga la coherencia en la base temporal a lo largo de todo el modelo.
A modo de ejemplo, para un día en el que se requiera procesar 100 toneladas de FFB, 12 horas planificadas y una fracción productiva de 0,80 dan como resultado 9,6 horas productivas. La necesidad calculada es 100 dividido entre 9,6, es decir, aproximadamente 10,42 toneladas de FFB por hora productiva. Se trata de un resultado de planificación, no de la capacidad nominal de la máquina.
El proveedor debe evaluar si el equipo conectado propuesto puede cumplir con esa carga de trabajo con la alimentación real y los servicios disponibles. Redondear el resultado a una capacidad comercial conveniente no sustituye a esa evaluación. Anote la configuración seleccionada y sus parámetros operativos confirmados junto con el cálculo.
Compruebe la sensibilidad antes de añadir más equipos
| Ejemplo de rendimiento diario de FFB | Horas productivas | Rendimiento de funcionamiento requerido |
| 100 toneladas | 12,0 horas | 8,33 toneladas/hora |
| 100 toneladas | 9,6 horas | 10,42 toneladas/hora |
| 100 toneladas | 8,0 horas | 12,50 toneladas/hora |
| 120 toneladas | 9,6 horas | 12,50 toneladas/hora |
La tabla utiliza datos hipotéticos para mostrar cómo el tiempo y el volumen de llegadas modifican el resultado. No predice la disponibilidad de ninguna planta en concreto. La primera fila supone que todas las horas planificadas son productivas, mientras que las demás filas describen diferentes casos de horas productivas o de entregas.
Utilice los resultados del análisis de sensibilidad para identificar qué información requiere una mayor fundamentación. Si un pequeño cambio en el tiempo productivo modifica el tamaño de la línea propuesto, investigue las causas del tiempo de inactividad y el plan operativo. Adquirir una máquina más grande puede resultar menos útil que resolver una interrupción persistente en el trasvase, pero la comparación debe basarse en datos reales del proyecto.
Analice los patrones de turnos alternativos con el equipo operativo antes de considerar las horas adicionales como capacidad libre. El funcionamiento adicional puede requerir personal, supervisión, acceso para el mantenimiento y servicios fiables durante esas horas extra. Antes de adoptar el turno más largo, incluya sus requisitos de personal y servicios en el mismo registro de planificación que las horas productivas adicionales.
Comprueba las colas analizando conjuntamente las llegadas y el procesamiento
Los totales diarios pueden ocultar un problema de recepción. Un día en el que se entregan 100 toneladas en un breve intervalo de tiempo por la tarde genera una cola diferente a la que se produciría si esa misma cantidad llegara de forma constante. Traza un gráfico de las llegadas acumuladas frente al procesamiento acumulado para ver cuándo se produce el mayor atasco y si se resuelve dentro del período operativo previsto.
Para cada intervalo, la cola de cierre es igual a la cola de apertura más las llegadas menos el material procesado, estando el procesamiento limitado por el material realmente disponible. Utiliza una unidad coherente, como las toneladas de FFB. Si la cola sigue siendo positiva al final del período, decide cómo comenzará el siguiente período en lugar de restablecerla artificialmente a cero.
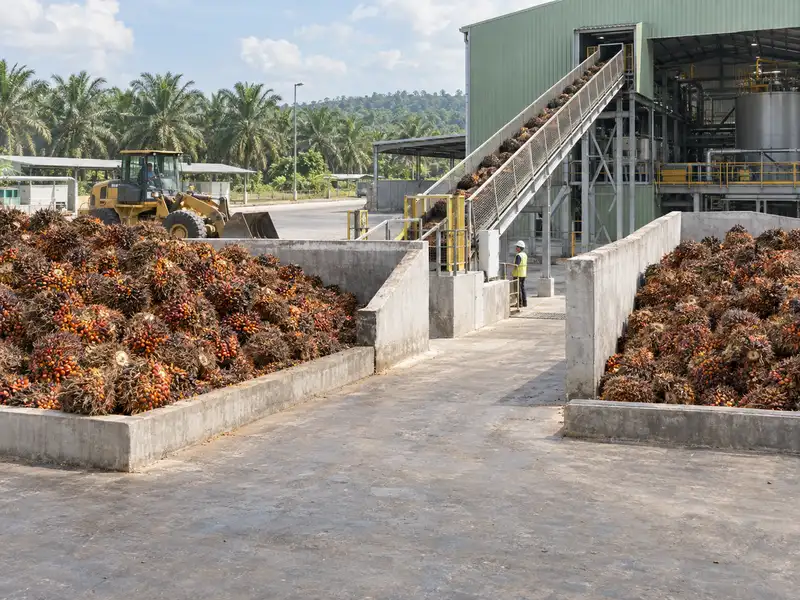
Un almacén tampón puede absorber un desajuste temporal, pero no genera capacidad de procesamiento adicional a largo plazo. Recibir repetidamente más de lo que la línea procesa genera un atasco acumulativo. Dado que el tiempo de manipulación de la fruta afecta a la calidad del procesamiento, una zona de almacenamiento más amplia no debe considerarse un sustituto de un programa viable de suministro y producción.
Pida al proveedor de equipos que revise las tareas de recepción y transferencia por separado de la tasa de procesamiento constante. La gama de equipos para aceite de palma de Vortech Global incluye estaciones de proceso diferenciadas; la configuración de recepción adecuada depende de cómo estén conectadas y alimentadas dichas estaciones. Especifique el escenario de llegada en el que se basa la configuración solicitada.
Convertir el caudal de racimos de fruta fresca (FFB) en caudales por estación
Los racimos de fruta fresca, la fruta separada, la alimentación de la prensa, el líquido crudo, las nueces y las semillas recuperadas constituyen flujos diferentes. No se puede dar por sentado que sus caudales másicos sean todos iguales. Elabore un balance de flujo preliminar y pida al diseñador del proceso que confirme la base de flujo utilizada para dimensionar cada estación.
En el caso de los equipos por lotes, divida la masa útil del lote entre el tiempo total del ciclo, incluyendo las actividades que impiden que comience el siguiente lote. Varios recipientes pueden solaparse en su funcionamiento, pero el uso compartido de equipos de manipulación o las limitaciones de los servicios públicos pueden impedir que sus capacidades teóricas se sumen directamente. La secuencia operativa real debe respaldar la capacidad combinada declarada.
El artículo sobre la elección de la capacidad de un esterilizador vertical analiza esa estación con más detalle. Este modelo de suministro proporciona la demanda en las fases previas que dicha selección debe satisfacer. Mantenga vinculados ambos cálculos, de modo que cualquier cambio en la previsión de llegadas diarias desencadene una revisión de la organización de los lotes.
Al comparar equipos de prensado de tornillo, pregunte si la capacidad indicada se refiere a la fruta preparada o a una base equivalente de FFB. Solicite por escrito los supuestos de conversión. Una cifra nominalmente mayor no es indicativa de una mayor capacidad de la línea cuando los dos proveedores miden flujos de material diferentes.
Establezca un caso de funcionamiento específico para la temporada baja
Tras comprobar el pico de demanda, calcula la carga de trabajo en un periodo representativo de baja oferta. Pregunta cómo se operará el equipo propuesto con un rendimiento reducido, incluyendo cualquier requisito de lotes, programación o alimentación mínima indicado por el proveedor. No des por sentado que todas las máquinas pueden funcionar de manera eficiente a cualquier fracción de su capacidad nominal.
En algunos proyectos, puede considerarse la posibilidad de operar durante un número menor de días bien organizados; en otros, la disponibilidad de fruta y los requisitos de manipulación hacen que eso no sea adecuado. Evalúa la cadena de suministro real y los requisitos de calidad antes de elegir un modelo. El objetivo del caso de temporada baja es revelar las consecuencias operativas, no prescribir un calendario universal.
Si se propone una expansión modular, indique qué debe gestionar la primera fase y qué añadiría una fase posterior. Incluya los servicios compartidos y el equipo de transferencia en los límites de la expansión. El artículo existente sobre la modernización de una pequeña planta ofrece un contexto más amplio, mientras que el modelo de capacidad debe indicar el desencadenante específico que justificaría un módulo adicional.
Distinguir la capacidad de reserva del optimismo infundado
Una reserva debe tener un propósito identificable, como un pico de llegadas documentado o una fase de expansión planificada. Especifica ese propósito y muestra dónde se incorpora la reserva al modelo. Un porcentaje sin explicar puede ocultar la incertidumbre sin resolverla.
Del mismo modo, no se debe dar por sentado que una futura mejora en la recuperación compensará una capacidad de procesamiento de FFB insuficiente. El modelo de suministro necesita una tasa de procesamiento de la fruta; la proporción de aceite recuperado debe figurar en un cálculo de rendimiento independiente. Es posible que un proyecto tenga que mejorar uno, el otro o ambos aspectos, pero el modelo de planificación debe mantenerlos separados.
La guía de configuración de equipos para la puesta en marcha puede ayudar a los compradores a comprender la variedad de secciones que componen una planta de procesamiento. Utilícela junto con un cálculo de capacidad específico para el proyecto, en lugar de adoptar una configuración únicamente porque otra puesta en marcha la haya utilizado. Un tamaño de negocio similar no garantiza patrones de llegada ni condiciones de suministro de servicios públicos similares.
Elabora una hoja de referencia de capacidad para que la revise el proveedor
Resuma en una sola hoja el suministro mensual y en días de máxima demanda de FFB, las horas de funcionamiento previstas, las hipótesis sobre el tiempo productivo, la concentración de las llegadas y la carga de trabajo prevista en temporada baja. Adjunte los registros justificativos e identifique las estimaciones no verificadas. Añada los límites de producto requeridos y una nota que describa la futura expansión por separado de la carga de trabajo inicial.
Pida al proveedor que le remita una explicación de la capacidad por cada estación, incluyendo la sincronización de los lotes, las definiciones de los flujos y las hipótesis sobre los servicios públicos. Exija que las excepciones queden claramente indicadas. Si el proveedor recomienda un patrón operativo diferente, actualice el modelo y compare las consecuencias antes de aprobar el cambio.
Conserve los supuestos originales cuando la planta entre en funcionamiento y compárelos con las entradas reales y el tiempo de producción. Las diferencias mostrarán si la limitación se debió al suministro, a la programación, al equipo o a los servicios de apoyo. Ese registro resulta más útil para la próxima decisión de inversión que una simple capacidad nominal impresa en un presupuesto.