เครื่องผลิตน้ำมันปาล์มสองเครื่องที่ทั้งสองเครื่องถูกระบุว่ามีกำลังการผลิต 5 ตันต่อชั่วโมง อาจมีหน้าที่การทำงานที่แตกต่างกันอย่างมาก ค่ากำลังการผลิตหนึ่งอาจอ้างอิงถึงกลุ่มผลปาล์มสดที่เข้าสู่โรงงาน ส่วนอีกค่าอาจอ้างอิงถึงผลปาล์มที่ผ่านการเตรียมแล้วก่อนเข้าสู่เครื่องกด เพื่อเปรียบเทียบอุปกรณ์ผลิตน้ำมันปาล์มอย่างถูกต้อง ให้ระบุให้ชัดเจนถึงกระแสวัตถุดิบ จุดวัดค่า หน่วยเวลา และเงื่อนไขการทำงานที่เกี่ยวข้องกับทุกค่ากำลังการผลิต
สิ่งนี้มีความสำคัญเป็นพิเศษเมื่อซื้ออุปกรณ์จากผู้จำหน่ายหลายรายหรือเพิ่มเข้าไปในโรงงานที่มีอยู่เดิม รายชื่อความจุที่ระบุบนป้ายชื่อซึ่งดูเหมือนจะตรงกัน ไม่ได้แสดงถึงสายการผลิตที่สมดุล จุดเชื่อมต่อระหว่างเครื่องแต่ละเครื่องจะเป็นตัวกำหนดว่าการจัดวางที่เสนอสามารถรองรับภาระการผลิตที่ต้องการได้หรือไม่
ระบุชื่อวัตถุดิบก่อนอ่านตัวเลข
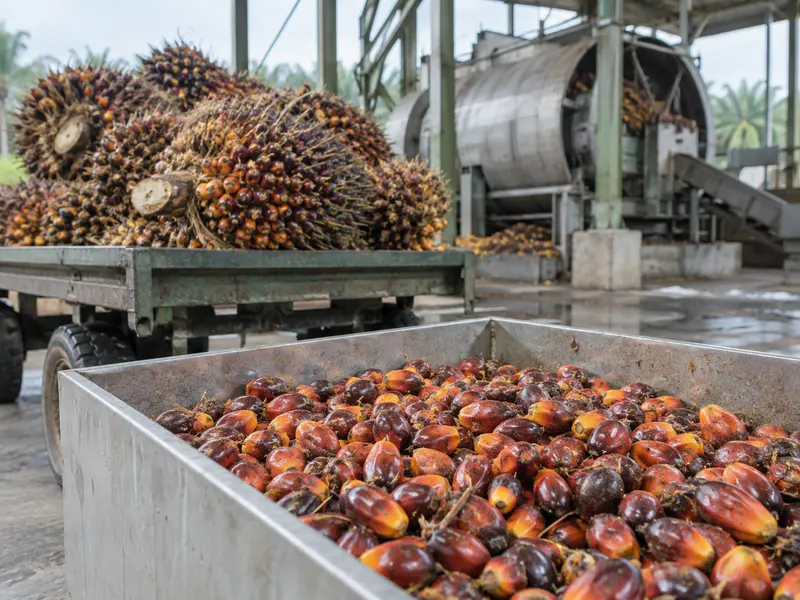
ช่อผลไม้สดประกอบด้วยทั้งโครงสร้างช่อและผลไม้ หลังจากกระบวนการแยกเมล็ดแล้ว กระแสวัตถุดิบที่ส่งไปยังขั้นตอนการแปรรูปผลไม้ในขั้นต่อไปจะไม่มีวัตถุดิบเดิมในสัดส่วนเดิมอีกต่อไป การแยกเพิ่มเติม การเติมน้ำ และการกำจัดของแข็ง จะทำให้กระแสวัตถุดิบเปลี่ยนแปลงไปอีกในขั้นตอนต่อไปของสายการผลิต
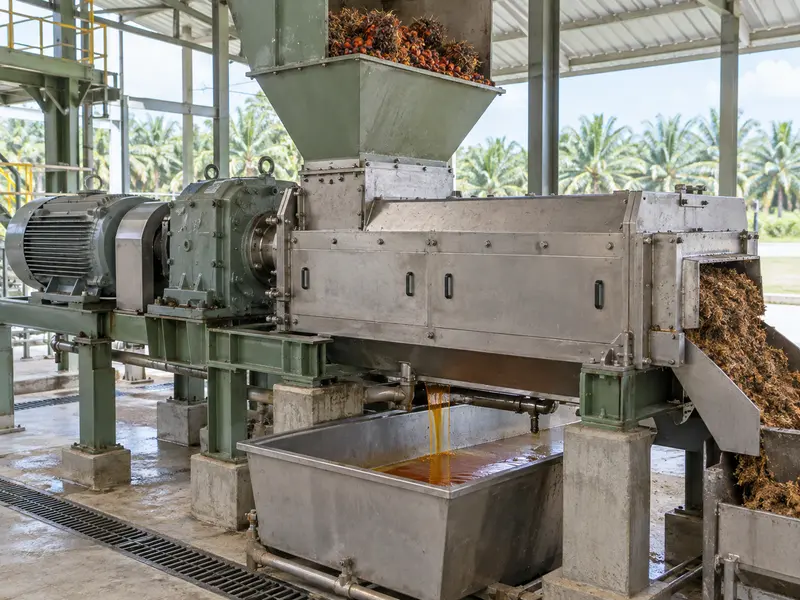
บทเกี่ยวกับกระบวนการแปรรูปน้ำมันปาล์มของ FAO อธิบายลำดับขั้นตอนการรับวัตถุดิบ การตีเมล็ด การรักษาความร้อน การย่อยสลาย การกด การทำให้ใส และการกู้คืนเมล็ด ใช้ขอบเขตกระบวนการเหล่านี้เพื่อระบุตัวเลขความจุ ลำดับขั้นตอนที่แน่นอนและการจัดวางอุปกรณ์ขึ้นอยู่กับกระบวนการที่เลือก ดังนั้น รายการกระแสวัตถุดิบควรสอดคล้องกับแผนผังการไหลของโครงการจริง
ข้อมูลที่ควรระบุ ได้แก่ ตัน FFB ต่อชั่วโมง ณ จุดรับเข้า, ตันผลไม้ที่เตรียมแล้วต่อชั่วโมง ณ ทางเข้าเครื่องกด, และลูกบาศก์เมตรของของเหลวต่อชั่วโมง ณ ปั๊ม เครื่องแปรรูปเมล็ดต้องมีการอธิบายการป้อนวัตถุดิบแยกต่างหาก การแทนที่ข้อมูลทั้งหมดนี้ด้วยวลีทั่วไป เช่น “กำลังการผลิตของโรงงาน” จะทำให้ข้อมูลที่ผู้ซื้อต้องการหายไป
ความจุเทียบเท่า FFB ต้องมีการแปลงค่าที่ระบุไว้
ผู้จัดหาบางรายอธิบายอุปกรณ์ในขั้นตอนต่อไปโดยใช้ปริมาณการผ่านของช่อผลไม้สดเทียบเท่า (FFB equivalent throughput) ซึ่งอาจทำให้ใบเสนอราคาอ่านได้ง่ายขึ้น หากสมมติฐานการแปลงค่าถูกระบุไว้อย่างชัดเจน ผู้ซื้อควรสอบถามว่าส่วนประกอบของวัตถุดิบ สภาพการทำงาน และการจัดวางกระบวนการใดที่เชื่อมโยงปริมาณวัตถุดิบที่ป้อนเข้าเครื่องจริงกับค่าเทียบเท่า FFB ที่ระบุไว้
พิจารณากรณีสมดุลมวลที่สร้างขึ้นเพื่ออธิบายอย่างชัดเจน โดยที่กระแสการแปรรูปที่เลือกไว้มีค่า 0.60 ตัน สำหรับทุก 1 ตันของ FFB ที่เข้าสู่ขอบเขตที่กำหนด เมื่อ FFB เข้ามา 10 ตันต่อชั่วโมง กระแสดังกล่าวจะมีปริมาณ 6 ตันต่อชั่วโมง การคำนวณคือ 10 คูณด้วย 0.60; สัดส่วนนี้เป็นสมมติฐานสำหรับตัวอย่างนี้เท่านั้น ไม่ใช่สัดส่วนผลไม้ทั่วไปหรือข้อกำหนดของผลิตภัณฑ์
หากเครื่องมีกำลังการผลิต 6 ตันต่อชั่วโมงสำหรับกระแสนั้น ความจุ FFB เทียบเท่าของเครื่องคือ 6 หารด้วย 0.60 หรือ 10 ตันต่อชั่วโมงภายใต้สมมติฐานเดียวกัน การเปลี่ยนแปลงสัดส่วนของกระแสจะทำให้ค่าเทียบเท่าเปลี่ยนแปลงไปด้วย นี่คือเหตุผลที่ค่ากำลังการผลิตเทียบเท่า FFB ที่ไม่มีการอธิบายอย่างชัดเจนไม่สามารถใช้ได้อย่างมั่นใจในสภาพการป้อนวัตถุดิบที่แตกต่างกัน
สำหรับโครงการจริง ให้แทนค่าสัดส่วนในตัวอย่างด้วยสมดุลทางวิศวกรรมที่ได้รับการสนับสนุนจากข้อมูลกระบวนการที่เกี่ยวข้อง ให้รวมน้ำหรือวัสดุอื่นที่เพิ่มเข้าไปภายในขอบเขต และระบุกระแสที่ออกจากขอบเขตนั้น อย่าใช้เปอร์เซ็นต์การสกัดน้ำมันเพื่อแปลงปริมาณผลไม้ที่ป้อนเข้าเป็นกำลังการผลิตของเครื่องกด เพราะมันวัดความสัมพันธ์ที่ต่างกัน
แยกความแตกต่างระหว่างปริมาณการผ่านระบบ (Running Throughput) กับปริมาณการผลิตต่อวัน (Daily Production)
ตันต่อชั่วโมงมักใช้อธิบายอัตรา ส่วนตันต่อวันใช้อธิบายปริมาณที่สะสมในช่วงเวลาที่กำหนด ทั้งสองมีความสัมพันธ์กันเฉพาะเมื่อระบุระยะเวลาการทำงานและเวลาสูญเสียไว้อย่างชัดเจน ดังนั้น ใบเสนอราคาที่ระบุผลผลิตต่อวันควรรวมถึงจำนวนชั่วโมงการผลิตที่สมมติไว้และเงื่อนไขใดๆ ที่อยู่เบื้องหลังผลผลิตนั้น
ตัวอย่างเช่น เครื่องจักรที่แปรรูปวัตถุดิบที่กำหนดไว้ 4 ตันต่อชั่วโมงผลิต จะแปรรูปได้ 32 ตันภายใน 8 ชั่วโมงผลิต แต่หากมีเพียง 6 ชั่วโมงจาก 8 ชั่วโมงที่วางแผนไว้เป็นชั่วโมงผลิตจริง ปริมาณที่แปรรูปได้จะเหลือ 24 ตันที่อัตราการทำงานเดียวกัน การคำนวณทั้งสองวิธีนี้ไม่ได้กำหนดปริมาณน้ำมันที่ผลิตได้
บันทึกการเริ่มต้น การทำความสะอาด และการหยุดเครื่องอย่างสม่ำเสมอ การทดสอบสามารถรายงานอัตราการผลิตขณะที่เครื่องกำลังทำงาน และรายงานปริมาณวัตถุดิบทั้งหมดที่ผ่านการแปรรูปตลอดช่วงการทดสอบทั้งหมด ให้เก็บผลลัพธ์อัตราการทำงานไว้ข้างผลลัพธ์ของทั้งช่วงการทดสอบ เพื่อให้ผู้อ่านสามารถเห็นทั้งประสิทธิภาพการทำงานจริงของเครื่องและเวลาที่สูญเสียไประหว่างการทดสอบ
แปลงค่าอัตราผลผลิตต่อชุด (Batch Rating) โดยใช้วงจรการทำงานเต็มรูปแบบ
ถังที่บรรจุได้หลายตันต่อหนึ่งชุดการผลิต ไม่ได้หมายความว่าเครื่องจักรนั้นจะประมวลผลได้จำนวนตันเท่ากันทุกชั่วโมง อัตราการทำงานจริงขึ้นอยู่กับขั้นตอนการโหลด การประมวลผล การลดความดัน (หากมี) การปล่อยออก และการเตรียมการก่อนเริ่มชุดการผลิตถัดไป ให้ใช้รอบการทำงานเต็มรูปแบบที่ผู้ผลิตกำหนด แทนที่จะใช้เพียงขั้นตอนการประมวลผลเดียว
สมมติว่ามีชุดงานที่ใช้งานได้ 8 ตัน ซึ่งเสร็จสิ้นทุกสองชั่วโมง จะมีค่าเฉลี่ย 4 ตันต่อชั่วโมงเมื่อคำนวณจากหลายรอบการทำงานที่ซ้ำกัน ถังสองใบที่เหมือนกันไม่จำเป็นต้องให้ผลรวม 8 ตันต่อชั่วโมงเมื่อทำงานเป็นระบบ อุปกรณ์การโหลดที่ใช้ร่วมกัน ความต้องการไอน้ำ หรือการจัดระบบการปล่อยผลิตภัณฑ์ อาจทำให้ทั้งสองใบไม่สามารถทำงานตามตารางเวลาที่เหมาะสมได้
ขอให้จัดทำแผนผังเวลาที่แสดงลำดับการทำงานของแต่ละถังและทรัพยากรที่ใช้ร่วมกัน แผนผังนี้ควรชี้ให้เห็นความขัดแย้ง แทนที่จะสมมติว่าปัญหาเหล่านั้นจะหายไป คู่มือของ Vortech Global เกี่ยวกับความจุของเครื่องฆ่าเชื้อแบบตั้งตรงให้ข้อมูลเพิ่มเติมสำหรับสถานีนี้ ในขณะที่แผนผังเวลาของโครงการต้องสะท้อนถึงอุปกรณ์และระบบสาธารณูปโภคที่เลือกใช้
ตรวจสอบความแตกต่างระหว่างการไหลของมวลและการไหลของปริมาตร
อุปกรณ์จัดการของเหลวมักถูกกำหนดในหน่วยปริมาตรต่อเวลา ในขณะที่การผลิตในโรงงานมักถูกกล่าวถึงในหน่วยมวลต่อเวลา เพื่อเชื่อมโยงข้อกำหนดการไหลของปริมาตรกับความต้องการการไหลของมวล ให้หาค่าความหนาแน่นที่เหมาะสมกับของเหลวเฉพาะและสภาพการทำงานของมัน น้ำมันดิบ น้ำล้างกระดาษที่เจือจาง และสารละลายไม่ควรถูกสมมติว่ามีความหนาแน่นเท่ากันโดยอัตโนมัติ
ความสัมพันธ์ทางคณิตศาสตร์คือ อัตราการไหลของมวลเท่ากับอัตราการไหลของปริมาตรคูณด้วยความหนาแน่น โดยใช้หน่วยที่เข้ากันได้ หากกระแสตัวอย่างมีความหนาแน่น 0.95 ตันต่อลูกบาศก์เมตร และไหลที่อัตรา 10 ลูกบาศก์เมตรต่อชั่วโมง อัตราการไหลของมวลจะเป็น 9.5 ตันต่อชั่วโมง ข้อมูลเหล่านี้ใช้เพื่อแสดงการคำนวณเท่านั้น และไม่ใช่พื้นฐานการออกแบบที่แนะนำสำหรับกระแสน้ำมันปาล์ม
การเลือกปั๊มยังต้องพิจารณาปัจจัยอื่นนอกเหนือจากความต้องการอัตราการไหลตามปริมาตร ความต้านทานของระบบ สภาพการทำงาน ลักษณะของสารแขวนลอย และความเข้ากันได้ของวัสดุที่ใช้ ล้วนมีผลต่อการเลือกปั๊ม ควรขอให้ผู้จัดจำหน่ายอุปกรณ์กำหนดจุดทำงาน (duty point) และตรวจสอบระบบท่อที่เชื่อมต่อ แทนที่จะเลือกปั๊มจากค่าอัตราการไหลเพียงอย่างเดียว
อย่าสับสนระหว่างปริมาณการผ่าน (Throughput) กับอัตราการกู้คืน (Recovery) หรือผลผลิตน้ำมัน (Oil Yield)
ปริมาณการผ่าน (Throughput) อธิบายว่าวัตถุดิบมีปริมาณเท่าใดที่ผ่านขอบเขตที่กำหนดภายในเวลาที่กำหนด อัตราการได้น้ำมัน (Oil yield) อาจอธิบายปริมาณน้ำมันที่ได้เมื่อเทียบกับมวลวัตถุดิบ ในขณะที่ประสิทธิภาพการสกัด (extraction efficiency) อาจอธิบายปริมาณน้ำมันที่สกัดได้เมื่อเทียบกับปริมาณน้ำมันที่มีอยู่ในวัตถุดิบ ต้องระบุตัวหารทุกครั้ง เนื่องจากเปอร์เซ็นต์เหล่านี้ไม่สามารถใช้แทนกันได้
ในตัวอย่างที่เรียบง่าย FFB 100 ตันที่เข้าสู่ขอบเขตการรายงาน และน้ำมันดิบที่บันทึกไว้ 20 ตันที่ออกจากขอบเขตนั้น จะให้อัตราส่วนมวล 20 เปอร์เซ็นต์ อัตราส่วนนี้เองไม่สามารถบอกผู้อ่านได้ว่ามีสัดส่วนเท่าใดของน้ำมันทั้งหมดที่มีอยู่ได้รับการสกัดออกมา นอกจากนี้ ยังจำเป็นต้องมีขอบเขตการเก็บรักษาและขอบเขตการวัดที่สอดคล้องกัน ก่อนที่จะตีความว่าเป็นผลการดำเนินงาน
ในทำนองเดียวกัน น้ำมันเหลือในวัสดุตัวอย่างจำเป็นต้องมีข้อมูลระบุตัวอย่างและเกณฑ์การรายงานที่ชัดเจน ค่าที่รายงานบนสารแห้งไม่สามารถเปรียบเทียบโดยตรงกับค่าที่รายงานบนตัวอย่างเปียกได้ วิธีการทดลองในห้องปฏิบัติการและขั้นตอนการเก็บตัวอย่างต้องระบุไว้ข้างผลการทดลอง
เมื่อพิจารณาเครื่องกดสกรูสำหรับน้ำมันปาล์ม ให้ขอคำนิยามความจุและประสิทธิภาพที่เฉพาะเจาะจงสำหรับแต่ละรุ่น อย่าผสมผสานปริมาณการผ่านที่สูงสุดจากหนึ่งรูปแบบกับการผลน้ำมันเหลือที่ดีที่สุดจากรูปแบบอื่น เว้นแต่ผู้จัดหาจะยืนยันว่าทั้งสองสามารถใช้ร่วมกันได้ การสรุปช่วงค่ามีประโยชน์สำหรับการหารือเบื้องต้น แต่ไม่สามารถแทนที่ใบข้อมูลโครงการได้
สร้างใบเปรียบเทียบกำลังการผลิตแบบมาตรฐาน
| รายการที่เสนอราคา | ข้อมูลที่จำเป็น | ข้อผิดพลาดในการเปรียบเทียบที่ควรหลีกเลี่ยง |
| อัตราการรับ FFB | รูปแบบการมาถึงและพื้นฐานวัสดุ | การถือว่าการมาถึงเฉลี่ยเป็นภาระงานสูงสุด |
| อัตราการป้อนของเครื่องอัดรีด | คำนิยามและเงื่อนไขของวัตถุดิบที่เตรียมไว้ | การเปรียบเทียบโดยตรงกับมวล FFB |
| ปริมาณการโหลดต่อชุดในเครื่องฆ่าเชื้อ | ปริมาณโหลดที่ใช้งานได้และรอบการทำงานครบถ้วน | ไม่รวมเวลาการโหลดและปล่อยการโหลดแบบแบทช์ของเครื่องฆ่าเชื้อปริมาณโหลดที่ใช้งานได้และรอบการทำงานครบถ้วน |
| การไหลของของเหลว | กระแส ความหนาแน่น และจุดทำงาน | การเทียบเท่าระหว่างลูกบาศก์เมตรกับตัน |
| ค่าการกู้คืนน้ำมัน | ตัวเศษ ตัวส่วน และวิธีการทดสอบ | การถือว่าการกู้คืนเป็นปริมาณการผ่าน |
เก็บหน่วยวัดเดิมของผู้จัดหาไว้ในคอลัมน์หนึ่ง และเพิ่มฐานเปรียบเทียบที่คำนวณแยกไว้ รักษาสมมติฐานการแปลงหน่วยและระบุผู้รับผิดชอบในการยืนยันสมมติฐานดังกล่าว สิ่งนี้ช่วยให้ผู้ตรวจสอบสามารถติดตามตัวเลขที่ปรับมาตรฐานกลับไปยังแหล่งที่มาได้ แทนที่จะต้องพึ่งพาผลลัพธ์จากสเปรดชีตที่ไม่มีคำอธิบาย
ขอให้ชี้แจงทุกครั้งที่มีช่องข้อมูลขาดหายไป การสมมติชั่วโมงการทำงานเป็นค่าว่างไม่ได้หมายความว่าเป็นสิทธิ์ที่จะเลือกการตีความที่เอื้อประโยชน์ที่สุด หากผู้จัดหาไม่สามารถยืนยันค่าได้ ณ ขณะนี้ ให้บันทึกไว้เป็นประเด็นที่ยังไม่ชัดเจน และระบุการตัดสินใจด้านการออกแบบที่ขึ้นอยู่กับค่าดังกล่าว
หาข้อจำกัดของระบบแทนที่จะหาตัวเลขที่ใหญ่ที่สุด
สายการผลิตที่เชื่อมต่อกันอาจถูกจำกัดโดยจุดถ่ายโอนหรือบริการสนับสนุน รวมถึงเครื่องหลัก สถานีต้นน้ำอาจต้องรอพื้นที่รับการปล่อยสินค้า ในขณะที่เครื่องปลายน้ำอาจได้รับวัตถุดิบไม่เพียงพอ การพิจารณาเฉพาะค่าความจุสูงสุดของอุปกรณ์จะทำให้พลาดปฏิสัมพันธ์เหล่านี้
เริ่มต้นด้วยการจัดเรียงกระบวนการบนหน้าอุปกรณ์น้ำมันปาล์ม จากนั้นสร้างแผนผังการไหลเฉพาะโครงการพร้อมแนบข้อมูลวัสดุและเวลา เปรียบเทียบความจุของสถานีที่อยู่ติดกันหลังจากแปลงให้เป็นหน่วยที่เทียบเคียงกันได้ ในกรณีที่การแปลงไม่ชัดเจน ให้ขอข้อมูลกระบวนการเพิ่มเติมก่อนที่จะประกาศว่าสายการผลิตสมดุลแล้ว
บทความของเว็บไซต์เกี่ยวกับการป้องกันการสูญเสียน้ำมันเกี่ยวข้องกับส่วนสำคัญอีกส่วนหนึ่งของประสิทธิภาพโรงงาน ให้การวิเคราะห์การสูญเสียเชื่อมโยงกับการวิเคราะห์กำลังการผลิต แต่ต้องแยกออกจากกัน การเพิ่มอัตราการป้อนวัตถุดิบโดยไม่ตรวจสอบคุณภาพผลิตภัณฑ์และประสิทธิภาพการแยกอาจทำให้ตัวเลขปริมาณการผลิตดูดีขึ้น ในขณะที่ผลการดำเนินงานอื่น ๆ กลับแย่ลง
ใช้คำนิยามเดียวกันในการทดสอบรับมอบ
ก่อนการทดสอบ ให้ระบุจุดวัดปริมาณวัตถุดิบ เวลาเริ่มต้นและสิ้นสุด รวมถึงการจัดการกับวัตถุดิบที่อยู่ในอุปกรณ์แล้ว บันทึกว่าการทดสอบรวมถึงขั้นตอนการเริ่มต้นและช่วงหยุดชะงักหรือไม่ การทดสอบที่ทำงานอย่างต่อเนื่องและการทดสอบการผลิตตลอดกะควรได้รับการระบุให้ชัดเจน
ตกลงกันว่าจะมีการตรวจสอบและบันทึกการเก็บตัวอย่างและการวัดอย่างไร สภาพของเครื่องมือ การจัดการตัวอย่าง และการเปลี่ยนแปลงสต็อกอาจส่งผลต่อการตีความ ผู้เชี่ยวชาญที่เกี่ยวข้องและผู้จัดหาควรกำหนดขั้นตอนสำหรับอุปกรณ์จริง แทนที่จะพึ่งพาแบบตรวจสอบออนไลน์ทั่วไปเป็นวิธีการทดสอบที่สมบูรณ์
หากผลการทดสอบไม่เป็นไปตามข้อกำหนดที่ตกลงกันไว้ ให้ตรวจสอบก่อนว่าในการทดสอบได้ใช้วัสดุและเงื่อนไขที่ตกลงกันไว้แล้ว จากนั้นให้ตรวจสอบข้อจำกัดของอุปกรณ์และระบบ การเปลี่ยนตัวหารหรือการละเว้นช่วงเวลาหยุดทำงานหลังการทดสอบจะไม่ช่วยแก้ไขปัญหาด้านประสิทธิภาพที่แท้จริง
ใช้คำนิยามความจุเพื่อปรับปรุงใบเสนอราคาครั้งต่อไป
สำหรับเครื่องแต่ละเครื่องที่เสนอ ให้ขอคำอธิบายหนึ่งประโยคที่ระบุชัดเจนว่าเครื่องนั้นจัดการวัสดุอะไร วัดที่ใด ปริมาณที่จัดการเท่าไร และภายใต้เงื่อนไขเวลาและอัตราการป้อนอย่างไร แนบใบข้อมูลทางเทคนิคที่เกี่ยวข้องและให้ข้อเว้นไว้อย่างชัดเจน ผู้ซื้อสามารถใช้คำอธิบายสั้นๆ นี้เพื่อระบุสมมติฐานที่ขาดหายไปก่อนที่จะตรวจสอบส่วนที่เหลือของข้อเสนอ
ผู้ซื้อที่ทำงานตามคู่มือการตั้งค่าเริ่มต้นสามารถใช้การตรวจสอบนี้กับทุกอุปกรณ์ในสายการผลิตที่เสนอได้ ขอให้ Vortech Global ชี้แจงค่าเรตติ้งที่ไม่ชัดเจนก่อนที่จะจับคู่เครื่องอุปกรณ์ระหว่างสถานีต่างๆ ชุดคำนิยามที่สอดคล้องกันจะให้ฝ่ายจัดซื้อและฝ่ายวิศวกรรมมีพื้นฐานที่เชื่อถือได้สำหรับการเปรียบเทียบข้อเสนอและวางแผนการทดลองที่มีประโยชน์