Deux machines destinées à la production d’huile de palme, toutes deux décrites comme ayant une capacité de 5 tonnes par heure, peuvent remplir des fonctions très différentes. L’une de ces capacités peut faire référence aux régimes de fruits frais entrant dans l’usine, tandis que l’autre concerne les fruits préparés entrant dans une presse. Pour comparer correctement les équipements destinés à la production d’huile de palme, il convient d’identifier le flux de matière, le point de mesure, la base temporelle et les conditions d’exploitation associées à chaque chiffre de capacité.
Ceci est particulièrement important lorsque les équipements sont achetés auprès de plusieurs fournisseurs ou ajoutés à une usine existante. Une liste de capacités nominales apparemment identiques ne garantit pas une chaîne de production équilibrée. Ce sont les interfaces entre les machines qui déterminent si la configuration proposée est capable de répondre aux exigences de production requises.
Identifiez le matériau avant de consulter les chiffres
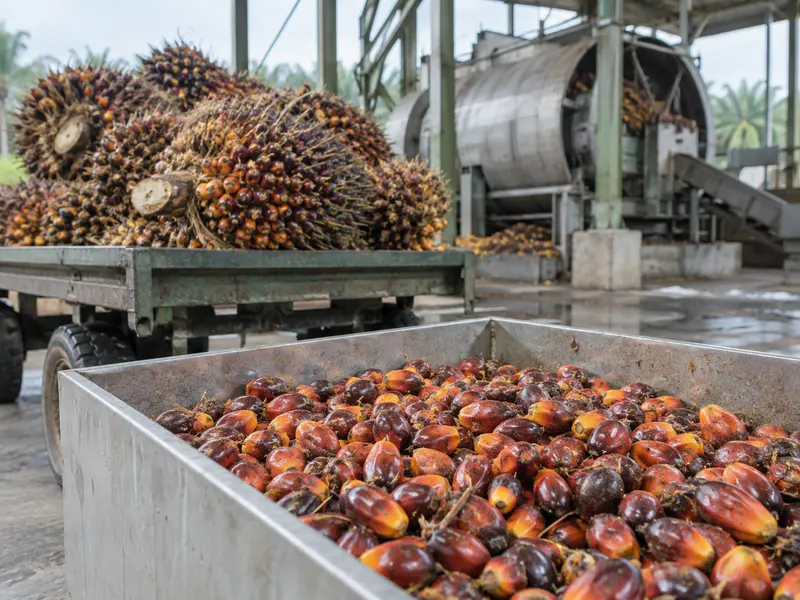
Les régimes de fruits frais comprennent à la fois la structure du régime et les fruits. Après le battage, le flux alimentant les étapes ultérieures de transformation des fruits ne contient plus les mêmes matières dans les mêmes proportions. Une séparation supplémentaire, l’ajout d’eau et l’élimination des solides modifient à nouveau les flux plus loin dans la chaîne.
Le chapitre de la FAO consacré à la transformation de l’huile de palme décrit la séquence suivante : réception, battage, traitement thermique, digestion, pressage, clarification et récupération des amandes. Utilisez ces limites de processus pour étiqueter les chiffres de capacité. La séquence exacte et la disposition des équipements dépendent du processus sélectionné ; une liste des flux doit donc suivre le schéma de flux réel du projet.
Parmi les indications utiles, on peut citer les tonnes de FFB par heure à la réception, les tonnes de fruits préparés par heure à l’entrée d’une presse et les mètres cubes de liquide par heure au niveau d’une pompe. Une machine de traitement des amandes nécessite sa propre description d’alimentation. Remplacer toutes ces indications par une expression générale telle que « capacité de l’usine » supprime des informations dont l’acheteur a besoin.
La capacité équivalente en FFB nécessite une conversion déclarée
Certains fournisseurs décrivent les équipements en aval en utilisant un débit équivalent en grappes de fruits frais. Cela peut faciliter la lecture d’un devis, à condition que les hypothèses de conversion soient clairement indiquées. L’acheteur doit demander quelle fraction de matière, quelles conditions d’exploitation et quelle configuration du procédé relient l’alimentation réelle de la machine à l’équivalent FFB indiqué.
Prenons un bilan massique purement illustratif dans lequel un flux de transformation sélectionné représente 0,60 tonne pour chaque tonne de FFB entrant dans une limite définie. À raison de 10 tonnes de FFB par heure, ce flux serait de 6 tonnes par heure. Le calcul est le suivant : 10 multiplié par 0,60 ; cette fraction est une hypothèse pour cet exemple, et non une fraction de fruits universelle ni une spécification du produit.
Si une machine est calibrée pour 6 tonnes par heure de ce flux, sa capacité équivalente en FFB est de 6 divisé par 0,60, soit 10 tonnes par heure selon la même hypothèse. Modifiez la fraction du flux et le chiffre équivalent change. C’est pourquoi une capacité nominale en équivalent FFB non expliquée ne peut pas être utilisée en toute confiance dans différentes conditions d’alimentation.
Pour un projet réel, remplacez la fraction illustrative par un bilan technique étayé par les données de procédé applicables. Incluez l’eau ou tout autre matériau ajouté à l’intérieur du périmètre et identifiez les flux qui en sortent. N’utilisez pas un pourcentage d’extraction d’huile pour convertir l’alimentation en fruits en capacité de pressage ; il mesure une relation différente.
Distinguer le débit en continu de la production journalière
Les tonnes par heure décrivent généralement un débit, tandis que les tonnes par jour décrivent une quantité cumulée sur une période donnée. Les deux ne sont liées que lorsque la durée de fonctionnement et les pertes de temps sont précisées. Un devis indiquant la production journalière doit donc inclure les heures de production supposées et toutes les conditions sous-jacentes à cette production.
Par exemple, une machine traitant 4 tonnes de sa matière première spécifiée par heure productive traiterait 32 tonnes en huit heures productives. Si seules six des huit heures prévues sont effectivement productives, la quantité s’élève alors à 24 tonnes au même débit de fonctionnement. Aucun de ces calculs ne détermine la quantité d’huile produite.
Consignez systématiquement les temps de démarrage, de nettoyage et d’arrêt. Un essai peut indiquer le rendement pendant que la machine fonctionne, mais aussi la quantité totale de matière traitée sur l’ensemble de la période d’essai. Indiquez le résultat du rendement en continu à côté du résultat sur l’ensemble de la période afin que le lecteur puisse voir à la fois les performances actives de la machine et le temps perdu pendant l’essai.
Convertir un rendement par lot en utilisant le cycle de fonctionnement complet
Une cuve pouvant contenir plusieurs tonnes par lot ne signifie pas automatiquement que la machine traite autant de tonnes par heure. Son débit effectif dépend du chargement, du traitement, de la dépressurisation le cas échéant, du déchargement et de la préparation nécessaire avant le début du lot suivant. Utilisez le cycle complet défini par le fournisseur plutôt qu’une seule étape de traitement sélectionnée.
Un lot hypothétique utilisable de 8 tonnes produit toutes les deux heures correspond à une moyenne de 4 tonnes par heure sur l’ensemble des cycles répétés. Deux cuves identiques ne produisent pas nécessairement 8 tonnes par heure en tant que système. Le partage des équipements de chargement, la demande en vapeur ou les modalités de déchargement peuvent empêcher les deux cuves de respecter leurs plannings idéaux.
Demandez un diagramme chronologique indiquant la séquence de chaque cuve et de chaque ressource partagée. Ce diagramme doit mettre en évidence les conflits plutôt que de supposer qu’ils disparaissent. Le guide de Vortech Global sur la capacité des stérilisateurs verticaux fournit des informations complémentaires pour cette station, tandis que le diagramme chronologique du projet doit refléter les équipements et les services sélectionnés.
Vérifiez la différence entre le débit massique et le débit volumique
Les équipements de traitement des liquides sont souvent spécifiés en volume par unité de temps, tandis que la production d’une usine est généralement exprimée en masse par unité de temps. Pour relier une spécification de débit volumique à une exigence de débit massique, il faut obtenir une valeur de densité adaptée au liquide concerné et à son état de fonctionnement. Le pétrole brut, la liqueur de pressage diluée et les boues ne doivent pas automatiquement se voir attribuer la même densité par défaut.
La relation arithmétique est la suivante : le débit massique est égal au débit volumique multiplié par la densité, avec des unités compatibles. Si un flux d’exemple a une densité de 0,95 tonne par mètre cube et s’écoule à un débit de 10 mètres cubes par heure, son débit massique est de 9,5 tonnes par heure. Ces données illustrent le calcul et ne constituent pas une base de conception recommandée pour un flux d’huile de palme.
Le choix d’une pompe ne se limite pas à la seule exigence de débit volumique. La résistance du système, les conditions de fonctionnement, les caractéristiques des solides et la compatibilité des matériaux utilisés influencent ce choix. Demandez au fournisseur d’équipement de définir le point de fonctionnement et examinez la tuyauterie raccordée plutôt que de choisir une pompe sur la seule base d’une valeur de débit.
Ne confondez pas le débit avec le taux de récupération ou le rendement en huile
Le débit décrit la quantité de matière première qui traverse une limite définie dans un laps de temps donné. Le rendement en huile peut décrire la quantité d’huile obtenue par rapport à la masse de la matière première, tandis que l’efficacité d’extraction peut décrire la quantité d’huile récupérée par rapport à l’huile disponible dans la matière première. Le dénominateur doit être précisé à chaque fois, car ces pourcentages ne sont pas interchangeables.
Dans un exemple simplifié, 100 tonnes de FFB entrant dans une limite de reporting et 20 tonnes d’huile brute enregistrées en sortant donnent un rapport massique de 20 %. Ce rapport n’indique pas, en soi, au lecteur quelle fraction de toute l’huile disponible a été récupérée. Il nécessite également des limites d’inventaire et de mesure cohérentes avant de pouvoir être interprété comme un résultat d’exploitation.
De même, l’huile résiduelle dans un échantillon doit être clairement identifiée et sa base de calcul doit être précisée. Une valeur rapportée sur la base des matières sèches ne peut pas être comparée directement à une valeur rapportée sur un échantillon humide. La méthode de laboratoire et la procédure d’échantillonnage doivent être indiquées à côté du résultat.
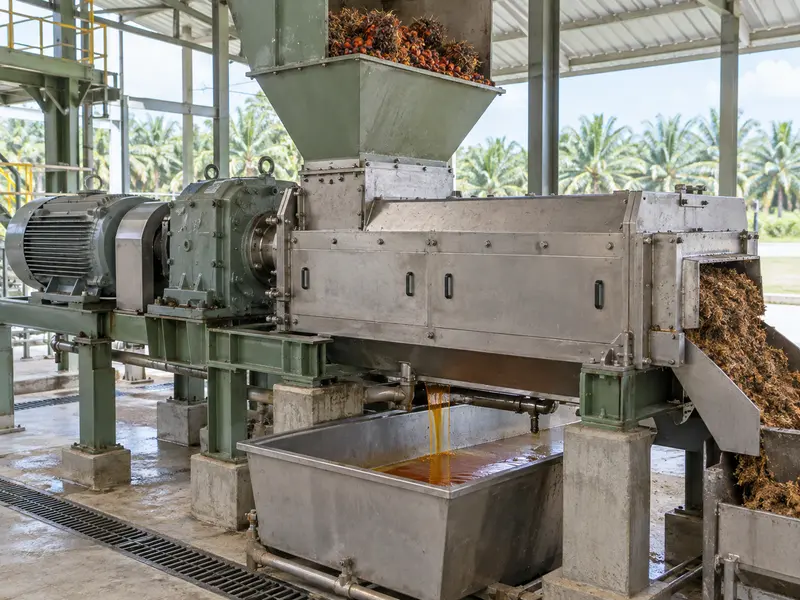
Lorsque vous examinez des presses à vis pour l’huile de palme, demandez les définitions de capacité et de performances spécifiques au modèle. Ne combinez pas le débit le plus favorable d’une configuration avec le meilleur résultat en matière d’huile résiduelle d’une autre, à moins que le fournisseur ne confirme que les deux s’appliquent conjointement. Un aperçu de la gamme est utile pour une première discussion, mais ne peut remplacer une fiche technique de projet.
Élaborer une fiche commune de comparaison des capacités
| Élément faisant l’objet du devis | Informations requises | Erreur de comparaison à éviter |
| Débit de réception des fruits de palmiers (FFB) | Profil d’arrivée et base de calcul | Considérer les arrivées moyennes comme un pic d’activité |
| Débit d’alimentation de la presse | Définition et conditions de l’alimentation préparée | Comparaison directe avec la masse de FFB |
| Charge par lot du stérilisateur | Charge utile et cycle complet | Sans tenir compte des temps de chargement et de déchargement |
| Débit du liquide | Débit, densité et point de fonctionnement | Conversion des mètres cubes en tonnes |
| Taux de récupération d’huile | Numérateur, dénominateur et méthode d’essai | Considérer la récupération comme un débit |
Conservez les unités d’origine du fournisseur dans une colonne et ajoutez une base de comparaison calculée séparément. Conservez les hypothèses de conversion ainsi que le nom de la personne chargée de les valider. Cela permet à un réviseur de remonter à la source du chiffre normalisé au lieu de se fier à un résultat de feuille de calcul non expliqué.
Demandez des précisions chaque fois qu’un champ est manquant. Une hypothèse vide concernant les heures de fonctionnement ne vous autorise pas à choisir l’interprétation la plus favorable. Si un fournisseur ne peut pas encore confirmer une valeur, considérez-la comme une question en suspens et identifiez la décision de conception qui en dépend.
Recherchez la contrainte du système plutôt que le chiffre le plus élevé
Une ligne connectée peut être limitée par un point de transfert ou un service auxiliaire tout autant que par une machine principale. Une station en amont peut attendre un espace de déchargement, tandis qu’une machine en aval peut rester sous-alimentée. Se concentrer uniquement sur les capacités nominales les plus élevées des équipements fait passer à côté de ces interactions.
Commencez par l’agencement du processus présenté sur la page consacrée aux équipements de production d’huile de palme, puis créez un schéma de flux spécifique au projet en y intégrant les bases de matériaux et de temps. Comparez les capacités des stations adjacentes après les avoir converties en unités compatibles. Lorsque la conversion est incertaine, demandez des informations supplémentaires sur le processus avant de déclarer la ligne équilibrée.
L’article du site consacré à la prévention des pertes d’huile aborde un autre aspect important des performances de l’usine. Veillez à ce que l’analyse des pertes soit liée à l’analyse de capacité, tout en restant distincte de celle-ci. Augmenter le débit d’alimentation sans vérifier la qualité du produit et les performances de séparation peut donner l’impression d’un meilleur rendement, alors que d’autres résultats d’exploitation se détériorent.
Appliquez les mêmes définitions lors des essais de réception
Avant un essai, identifiez le point de mesure de l’alimentation, les heures de début et de fin, ainsi que le traitement des matières déjà présentes à l’intérieur de l’équipement. Notez si l’essai inclut la mise en route et les interruptions. Un essai en fonctionnement continu et un essai de production sur une garde complète doivent être désignés en conséquence.
Convenir de la manière dont les prélèvements et les mesures seront effectués en présence de témoins et consignés. L’état des instruments, la manipulation des échantillons et les variations de stock peuvent influencer l’interprétation. Le spécialiste concerné et le fournisseur doivent définir la procédure adaptée à l’équipement concerné, plutôt que de se fier à une liste de contrôle générique en ligne comme méthode d’essai complète.
Si le résultat ne répond pas aux exigences convenues, vérifiez d’abord que l’essai a bien été réalisé avec le matériau et dans les conditions convenus. Examinez ensuite les contraintes liées à l’équipement et au système. Modifier le dénominateur ou omettre les arrêts après l’essai ne résout pas le problème de performance sous-jacent.
Utiliser les définitions de capacité pour améliorer le prochain devis
Pour chaque machine proposée, demandez une phrase indiquant quel matériau elle traite, où la mesure est effectuée, quelle quantité elle traite, ainsi que les conditions de temps et d’alimentation. Joignez la fiche technique correspondante et mettez en évidence les exceptions. Un acheteur peut utiliser cette brève description pour identifier les hypothèses manquantes avant d’examiner le reste de la proposition.
Les acheteurs qui suivent le guide de configuration de démarrage peuvent appliquer cette vérification à chaque élément de la ligne proposée. Demandez à Vortech Global de clarifier les caractéristiques techniques ambiguës avant d’associer les équipements entre les stations. Un ensemble cohérent de définitions fournit aux services achats et ingénierie une base fiable pour comparer les propositions et planifier un essai pertinent.