Dos máquinas de aceite de palma, ambas descritas como de 5 toneladas por hora, pueden realizar tareas muy diferentes. Una de las capacidades puede referirse a los racimos de fruta fresca que entran en la planta de procesamiento, mientras que otra se refiere a la fruta preparada que entra en una prensa. Para comparar correctamente los equipos de aceite de palma, hay que identificar el flujo de material, el punto de medición, la unidad de tiempo y las condiciones de funcionamiento asociadas a cada cifra de capacidad.
Esto es especialmente importante cuando se adquieren equipos de varios proveedores o se incorporan a una planta ya existente. Una lista de capacidades nominales aparentemente coincidentes no garantiza una línea de producción equilibrada. Las interfaces entre las máquinas determinan si la configuración propuesta puede hacer frente a la carga de producción requerida.
Identifica el material antes de fijarte en la cifra
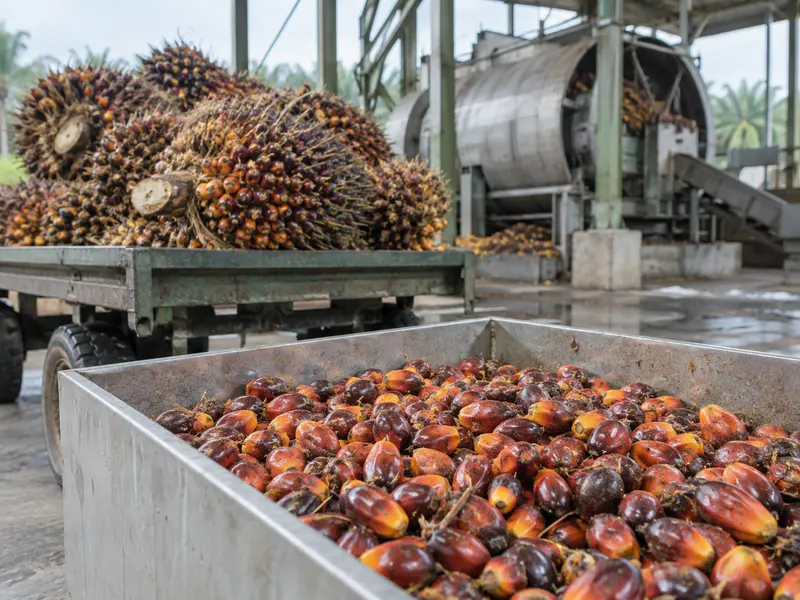
Los racimos de fruta fresca incluyen tanto la estructura del racimo como los frutos. Tras la trilla, el flujo que alimenta las etapas posteriores de procesamiento de la fruta ya no contiene el mismo material en las mismas proporciones. La separación adicional, la adición de agua y la eliminación de sólidos modifican de nuevo los flujos más adelante en la línea.
El capítulo de la FAO sobre el procesamiento del aceite de palma describe la secuencia de recepción, trilla, tratamiento térmico, digestión, prensado, clarificación y recuperación de la almendra. Utilice esos límites del proceso para etiquetar las cifras de capacidad. La secuencia exacta y la disposición de los equipos dependen del proceso seleccionado, por lo que una lista de flujos debe seguir el diagrama de flujo real del proyecto.
Entre las etiquetas útiles se incluyen las toneladas de FFB por hora en la recepción, las toneladas de fruto preparado por hora en la entrada de la prensa y los metros cúbicos de líquido por hora en una bomba. Una máquina de procesamiento de semillas necesita su propia descripción de alimentación. Sustituir todas estas etiquetas por una frase general como «capacidad de la planta» elimina información que el comprador necesita.
La capacidad equivalente en racimos de fruta fresca (FFB) requiere una conversión declarada
Algunos proveedores describen los equipos de transformación utilizando un rendimiento equivalente en racimos de fruta fresca. Esto puede facilitar la lectura de un presupuesto, siempre que las hipótesis de conversión sean visibles. El comprador debe preguntar qué fracción de material, condiciones de funcionamiento y configuración del proceso relacionan la alimentación real de la máquina con el equivalente en FFB indicado.
Consideremos un balance de masas puramente ilustrativo en el que una corriente de procesamiento seleccionada representa 0,60 toneladas por cada tonelada de racimos de fruta fresca (FFB) que entra en un límite definido. A 10 toneladas de FFB por hora, esa corriente sería de 6 toneladas por hora. El cálculo es 10 multiplicado por 0,60; la fracción es una hipótesis para este ejemplo, no una fracción de fruta universal ni una especificación del producto.
Si una máquina tiene una capacidad nominal de 6 toneladas por hora de esa corriente, su capacidad equivalente en FFB es 6 dividido por 0,60, es decir, 10 toneladas por hora bajo la misma hipótesis. Si se modifica la fracción de la corriente, la cifra equivalente cambia. Por eso no se puede utilizar con fiabilidad una capacidad nominal equivalente en FFB sin explicar en diferentes condiciones de alimentación.
En un proyecto real, sustituya la fracción ilustrativa por un balance de ingeniería respaldado por los datos de proceso aplicables. Incluya el agua u otros materiales añadidos dentro del límite e identifique las corrientes que salen de él. No utilice un porcentaje de extracción de aceite para convertir la alimentación de fruta en capacidad de prensado; este mide una relación diferente.
Distinguir entre el rendimiento en funcionamiento y la producción diaria
Las toneladas por hora suelen describir un caudal, mientras que las toneladas por día describen una cantidad acumulada durante un período determinado. Ambas magnitudes solo están relacionadas cuando se especifican la duración de la operación y las pérdidas de tiempo. Por lo tanto, un presupuesto que indique la producción diaria debería incluir las horas de producción previstas y cualquier condición subyacente a dicha producción.
Por ejemplo, una máquina que procese 4 toneladas de su materia prima especificada por hora productiva procesaría 32 toneladas durante ocho horas productivas. Si solo seis de las ocho horas previstas son realmente productivas, la cantidad pasa a ser de 24 toneladas al mismo ritmo de funcionamiento. Ninguno de los dos cálculos establece la cantidad de aceite producida.
Registre de forma coherente la puesta en marcha, la limpieza y las paradas. Una prueba puede indicar el ritmo mientras la máquina está en funcionamiento y también el total de material procesado a lo largo de todo el periodo de prueba. Incluya el resultado del ritmo de funcionamiento junto al resultado del periodo total, de modo que el lector pueda ver tanto el rendimiento activo de la máquina como el tiempo perdido durante la prueba.
Convertir una clasificación por lotes utilizando el ciclo operativo completo
Un recipiente con capacidad para varias toneladas por lote no es automáticamente una máquina que procese esa cantidad de toneladas cada hora. Su ritmo efectivo depende de la carga, el tratamiento, la despresurización (cuando proceda), la descarga y la preparación necesaria antes de que comience otro lote. Utilice el ciclo completo definido por el proveedor en lugar de una sola etapa de tratamiento seleccionada.
Un lote hipotético utilizable de 8 toneladas completado cada dos horas supone una media de 4 toneladas por hora a lo largo de ciclos repetidos. Dos recipientes idénticos no producen necesariamente 8 toneladas por hora como sistema. El equipo de carga compartido, la demanda de vapor o la configuración de la descarga pueden impedir que ambos sigan sus programas ideales.
Solicite un diagrama de tiempos que muestre la secuencia de cada recipiente y de cada recurso compartido. El diagrama debe poner de manifiesto los conflictos, en lugar de dar por sentado que desaparecen. La guía de Vortech Global sobre la capacidad de los esterilizadores verticales proporciona contexto adicional para esta estación, mientras que el diagrama de tiempos del proyecto debe reflejar los equipos y servicios seleccionados.
Comprueba la diferencia entre el caudal másico y el caudal volumétrico
Los equipos de manipulación de líquidos suelen especificarse en volumen por unidad de tiempo, mientras que la producción de la planta se suele expresar en masa por unidad de tiempo. Para relacionar una especificación de caudal volumétrico con un requisito de caudal másico, hay que obtener un valor de densidad adecuado para el líquido en cuestión y su estado de funcionamiento. El petróleo crudo, el licor de prensado diluido y las suspensiones no deben asumir automáticamente la misma densidad.
La relación aritmética es que el caudal másico es igual al caudal volumétrico multiplicado por la densidad, con unidades compatibles. Si una corriente ilustrativa tiene una densidad de 0,95 toneladas por metro cúbico y fluye a 10 metros cúbicos por hora, su caudal másico es de 9,5 toneladas por hora. Estos datos sirven para ilustrar el cálculo y no constituyen una base de diseño recomendada para una corriente de aceite de palma.
Una bomba también necesita algo más que un requisito de caudal volumétrico. La resistencia del sistema, las condiciones de funcionamiento, las características de los sólidos y la compatibilidad de los materiales aplicables influyen en la selección. Pida al proveedor del equipo que defina el punto de trabajo y revise las tuberías conectadas, en lugar de seleccionar una bomba basándose únicamente en un valor de caudal.
No se debe confundir el rendimiento con la recuperación o el rendimiento en aceite
El rendimiento describe la cantidad de materia prima que atraviesa un límite definido en un tiempo determinado. El rendimiento de aceite puede describir el aceite obtenido en relación con la masa de la materia prima, mientras que la eficiencia de extracción puede describir el aceite recuperado en relación con el aceite disponible en la materia prima. El denominador debe indicarse en cada ocasión, ya que estos porcentajes no son intercambiables.
En un ejemplo simplificado, 100 toneladas de FFB que entran en un límite de registro y 20 toneladas de aceite crudo registrado que salen de él producen una relación de masas del 20 por ciento. Esa relación, por sí sola, no indica al lector qué fracción de todo el aceite disponible se ha recuperado. También se necesitan límites de inventario y medición coherentes antes de interpretarla como un resultado operativo.
Del mismo modo, el aceite residual en un material muestreado requiere una identificación clara de la muestra y una base de informe. Una cifra referida a sólidos secos no puede compararse directamente con una cifra referida a una muestra húmeda. El método de laboratorio y el procedimiento de muestreo deben figurar junto al resultado.
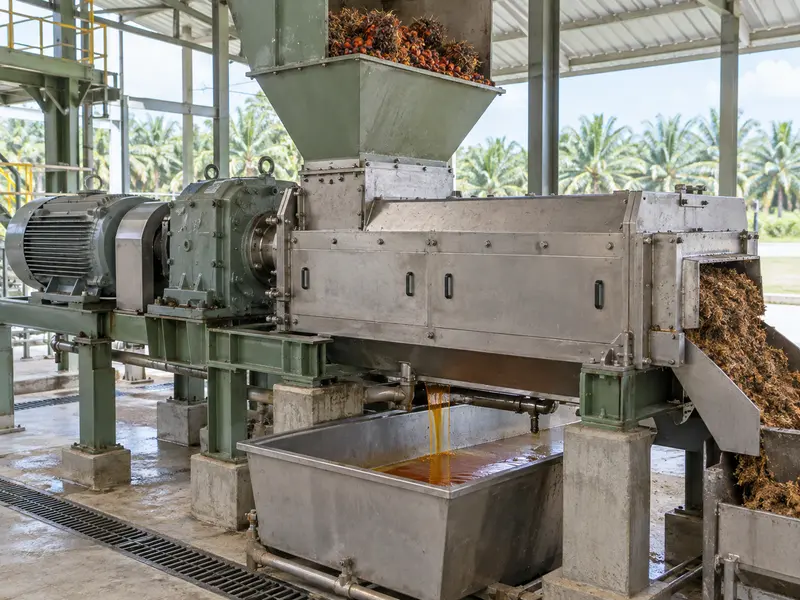
Al considerar la maquinaria de prensado de aceite de palma con tornillo sinfín, solicite definiciones de capacidad y rendimiento específicas para cada modelo. No combine el rendimiento más favorable de una configuración con el mejor resultado de aceite residual de otra, a menos que el proveedor confirme que ambos son aplicables conjuntamente. Una visión general de la gama resulta útil para la discusión inicial, pero no puede sustituir a una ficha técnica del proyecto.
Elabora una hoja común de comparación de capacidades
| Elemento presupuestado | Información necesaria | Error de comparación que hay que evitar |
| Tasa de recepción de FFB | Patrón de llegadas y base de material | Tratar las llegadas medias como volumen máximo de trabajo |
| Velocidad de alimentación de la prensa | Definición y condiciones de la alimentación preparada | Comparación directa con la masa de FFB |
| Carga por lote del esterilizador | Carga útil y ciclo completo | Sin tener en cuenta el tiempo de carga y descarga |
| Caudal de líquido | Caudal, densidad y punto de funcionamiento | Equivalencia entre metros cúbicos y toneladas |
| Cifra de recuperación de aceite | Numerador, denominador y método de ensayo | Tratar la recuperación como rendimiento |
Mantén las unidades originales del proveedor en una columna y añade una base de comparación calculada por separado. Conserva los supuestos de conversión y la persona responsable de confirmarlos. Esto permite al revisor rastrear la cifra normalizada hasta su origen, en lugar de basarse en un resultado de hoja de cálculo sin explicar.
Solicite una aclaración siempre que falte un campo. Dejar en blanco la hipótesis sobre las horas de funcionamiento no es un permiso para elegir la interpretación más favorable. Si un proveedor aún no puede confirmar un valor, déjelo como una cuestión pendiente e identifique la decisión de diseño que depende de él.
Busca la restricción del sistema en lugar de la cifra más elevada
Una línea conectada puede verse limitada tanto por un punto de transferencia o un servicio de apoyo como por una máquina principal. Una estación situada aguas arriba puede tener que esperar a que haya espacio de descarga, mientras que una máquina situada aguas abajo puede quedarse sin suficiente alimentación. Si solo se tienen en cuenta las potencias nominales más elevadas de los equipos, se pasan por alto estas interacciones.
Empiece por la disposición del proceso que figura en la página sobre equipos de aceite de palma y, a continuación, cree un diagrama de flujo específico para el proyecto con las bases de material y tiempo adjuntas. Compare las capacidades de las estaciones adyacentes tras convertirlas a términos compatibles. Cuando la conversión sea incierta, solicite información adicional sobre el proceso antes de declarar que la línea está equilibrada.
El artículo del sitio web sobre la prevención de la pérdida de aceite aborda otra parte importante del rendimiento de la planta. Mantenga el análisis de pérdidas vinculado al análisis de capacidad, pero diferenciado de él. Aumentar la velocidad de alimentación sin comprobar la calidad del producto y el rendimiento de la separación puede hacer que la cifra de rendimiento parezca mejor, mientras que otros resultados operativos se deterioran.
Aplica las mismas definiciones durante las pruebas de aceptación
Antes de una prueba, identifica el punto de medición de la alimentación, las horas de inicio y fin, y el tratamiento del material que ya se encuentra dentro del equipo. Anota si la prueba incluye la puesta en marcha e interrupciones. Una prueba de funcionamiento continuo y una prueba de producción de un turno completo deben identificarse como corresponda.
Acuerde cómo se presenciarán y registrarán el muestreo y las mediciones. El estado de los instrumentos, la manipulación de las muestras y los cambios en las existencias pueden afectar a la interpretación. El especialista pertinente y el proveedor deben definir el procedimiento para el equipo concreto, en lugar de basarse en una lista de comprobación genérica en línea como método de prueba completo.
Si el resultado no cumple el requisito acordado, compruebe primero que en la prueba se hayan utilizado el material y las condiciones acordadas. A continuación, investigue las limitaciones del equipo y del sistema. Cambiar el denominador u omitir las paradas tras la prueba no resuelve el problema de rendimiento subyacente.
Utilice las definiciones de capacidad para mejorar el próximo presupuesto
Para cada máquina propuesta, solicite una frase que indique qué material procesa, dónde se mide, qué cantidad procesa y en qué condiciones de tiempo y alimentación. Adjunte la ficha técnica pertinente y mantenga visibles las excepciones. Un comprador puede utilizar esta breve descripción para identificar supuestos que falten antes de revisar el resto de la propuesta.
Los compradores que sigan la guía de configuración inicial pueden aplicar esta comprobación a cada elemento de la línea propuesta. Pida a Vortech Global que aclare las especificaciones ambiguas antes de asignar equipos a las distintas estaciones. Un conjunto coherente de definiciones proporciona a los departamentos de compras e ingeniería una base fiable para comparar propuestas y planificar una prueba significativa.