Un plan de aceptación de equipos para la industria del aceite de palma debe definir qué se comprobará en la fábrica del proveedor, qué debe comprobarse tras la instalación y qué pruebas demostrarán el cumplimiento de las obligaciones de producción acordadas. Utilice una prueba de aceptación en fábrica (FAT) para documentar las comprobaciones acordadas antes del envío, y una prueba de aceptación in situ (SAT) para examinar la instalación en función de los requisitos definidos. Ninguna de estas denominaciones resulta útil a menos que se plasmen por escrito el alcance de la prueba, las condiciones, las responsabilidades y los criterios de aceptación.
El comprador debe elaborar este plan mientras revisa la propuesta técnica. Esperar hasta el envío para decidir qué significa la aceptación genera una incertidumbre evitable. Este artículo ofrece un marco de referencia para las compras y la documentación; el proveedor y los especialistas competentes del proyecto deben desarrollar los procedimientos concretos para el equipo y la instalación.
Separar las comprobaciones de construcción del rendimiento del proceso
Una máquina puede ajustarse a sus planos aprobados y, aun así, requerir pruebas adicionales para demostrar su rendimiento en el proceso en el que está instalada. La inspección de la construcción, las pruebas de las funciones de control y las pruebas de producción aportan pruebas diferentes. Enuméralas por separado para que una comprobación satisfactoria en una categoría no se confunda con la finalización de otra.
En el caso de una planta de aceite de palma, el rendimiento de la producción depende del estado de la materia prima, la preparación previa, los equipos conectados, los servicios públicos y los límites de medición. Una fábrica que no cuente con el suministro de fruta previsto ni con el proceso circundante podría no reproducir esas condiciones. Identifique dichas limitaciones antes de acordar qué es lo que demostrará la prueba en fábrica.
Siemens describe la simulación como una forma de probar las funciones de automatización antes de la puesta en marcha de la planta. Esto puede resultar útil para comprobar secuencias y respuestas definidas, pero una entrada simulada no demuestra el rendimiento físico de una línea completa de procesamiento de fruta. Anote si cada prueba utiliza equipos y materiales reales, señales simuladas o una combinación de ambos.
Crea una matriz de aceptación a partir del alcance de la compra
Tome el programa de equipamiento acordado y asigne un método de verificación a cada requisito importante. Un documento puede verificar la identidad de un componente específico, una medición puede verificar una dimensión y una prueba funcional puede verificar una secuencia operativa. Evite solicitar que una sola prueba genérica cubra requisitos no relacionados entre sí.
La matriz debe identificar el requisito, la fase de prueba, la referencia del procedimiento, las pruebas y el revisor responsable. Incluya al testigo previsto cuando el contrato de compra exija su presencia. Mantenga las comprobaciones opcionales separadas de las actividades necesarias para dar el visto bueno al equipo o aceptar el sistema instalado.
Utilice la descripción general del equipo para el aceite de palma para establecer los paquetes de procesos que se están debatiendo y, a continuación, trabaje a partir del alcance real del proyecto. Una cinta transportadora de recepción, un paquete de esterilizador, una prensa y una sección de clarificación no necesitarán todas las mismas comprobaciones. Sus interfaces también requieren atención, ya que el éxito de las pruebas individuales no garantiza automáticamente una integración satisfactoria.
| Área de verificación | Pruebas típicas de fábrica | Pruebas típicas in situ |
| Identidad del equipo | Calendario, etiquetas y registros de componentes aprobados | Conciliación de los artículos entregados |
| Disposición mecánica | Comprobación de las dimensiones acordadas y de la construcción | Comprobaciones de la posición de instalación y de las interfaces |
| Controles | Pruebas de secuencia aprobadas con los límites de simulación especificados | Comprobaciones de señales de campo y funciones integradas |
| Documentación | Revisión del manual y de los planos | Revisiones finales y registros de entrega |
| Funcionamiento en condiciones reales | Solo el servicio reproducible en fábrica | Prueba acordada con el suministro y los servicios de la obra |
Acordar la documentación antes de organizar la visita de los testigos
Solicite el procedimiento de prueba con la antelación suficiente para que el equipo del proyecto pueda revisarlo. El documento debe indicar los requisitos previos, los pasos de la prueba, los resultados esperados, los formularios de registro y el tratamiento de las excepciones. El testigo necesita conocer por escrito los pasos y los criterios de aprobación, no solo un itinerario en el que se enumeren las máquinas expuestas.
Confirmar qué revisiones de planos y especificaciones se utilizarán en la prueba. Si el equipo ha sufrido modificaciones durante la fabricación, conciliar dichos cambios antes de la inspección. De lo contrario, un testigo podría aprobar un elemento basándose en un requisito obsoleto sin darse cuenta.
Organice los expedientes de entrega en función de las etiquetas de los equipos y de las tareas que realizará el personal de la fábrica una vez que el proveedor se haya marchado. La identificación de los equipos debe coincidir con las listas de piezas, los manuales y los registros de pruebas. Esta coherencia convierte el expediente de aceptación en una referencia útil para el mantenimiento, en lugar de una colección inconexa de páginas firmadas.
Hacer visibles los requisitos previos
Antes de que comience una prueba, confirme que se dan las condiciones necesarias para una prueba significativa y segura. Los especialistas responsables deben definir los requisitos previos aplicables en materia de instalación, protecciones, servicios, instrumentación y funcionamiento. La función del comprador es garantizar que dichos requisitos previos estén documentados y que su estado sea visible.
En el caso de una prueba in situ, regístrese si todo el equipo conectado está disponible y si persisten disposiciones provisionales. Un método de alimentación provisional o una conexión provisional a los servicios públicos pueden alterar los resultados de la prueba. Si se aceptan condiciones provisionales para una prueba limitada, documente la limitación y el trabajo adicional necesario.
El equipo de diseño y montaje de la planta debe confirmar las interfaces físicas antes de fijar el calendario de la prueba. Los retrasos causados por trabajos de apoyo incompletos no pueden resolverse simplemente cambiando la denominación de una prueba de fábrica a «prueba de aceptación in situ». El plan de aceptación debe identificar las dependencias para que el calendario del proyecto las refleje.
Describa la alimentación de prueba en términos cuantificables
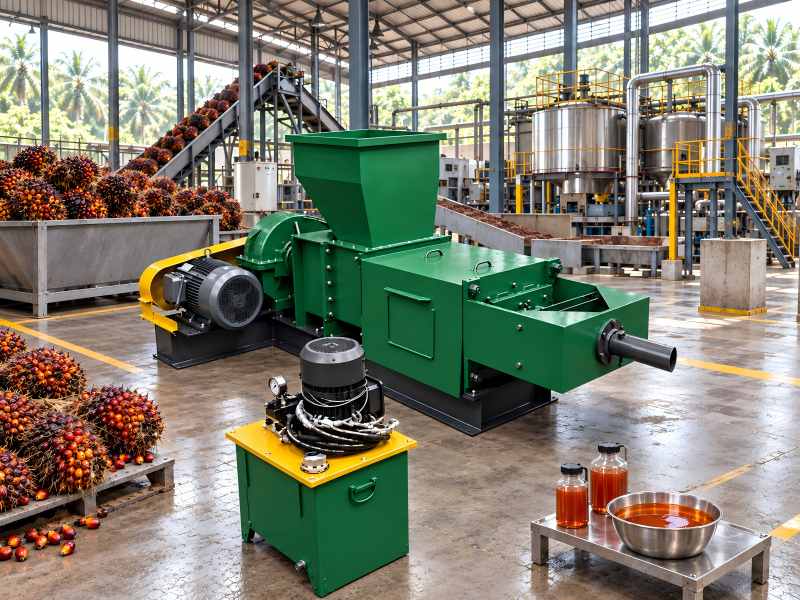
Para una prueba de prensa, define el material que entra en la prensa y las condiciones de preparación previas pertinentes. Para una prueba completa de la fábrica, define el FFB entrante y los límites del proceso. No compares una prueba en máquina con fruta preparada con un requisito de producción de toda la fábrica sin un método de conversión y medición acordado.
Registre el origen y el estado del material de prueba utilizando las características especificadas en el procedimiento. Si el material de prueba difiere sustancialmente de la base acordada, las partes deben decidir cómo interpretar o repetir la prueba. No deben modificar la definición de rendimiento tras conocer el resultado.
La información sobre los equipos de prensas de tornillo de Vortech Global puede servir de apoyo para el debate técnico inicial. Pida al proveedor que adjunte a las especificaciones de compra el rendimiento acordado para el modelo solicitado, las condiciones de prueba y los valores de aceptación. Las gamas generales de catálogo no pueden establecer el resultado de aceptación de una máquina concreta entregada.
Establezca un plazo claro y unos límites de inventario
Especifique cuándo comienza y termina la medición, cómo se trata la puesta en marcha y cómo se registran las interrupciones. El material que ya se encuentre dentro del proceso al inicio puede afectar al rendimiento medido durante una prueba breve. Lo mismo se aplica al material que quede en los equipos o depósitos al final.
Un límite ilustrativo podría consistir en registrar 50 toneladas de FFB alimentadas durante un período definido y registrar por separado los cambios en el inventario del proceso. Sin esa información de inventario, es posible que no todo el aceite extraído durante el período corresponda al fruto alimentado durante el mismo período. Las cifras son un ejemplo de un problema de medición, no una duración de aceptación ni un rendimiento propuestos.
Indique por separado la tasa de producción y la producción total del periodo cuando ambas sean relevantes. Una máquina que funcione eficazmente durante su funcionamiento puede perder tiempo debido a interrupciones del sistema integrado. Presente el registro de interrupciones junto al cálculo de la tasa de producción para que los revisores puedan evaluar tanto la maquinaria en funcionamiento como el sistema conectado.
Definir cómo se medirán la calidad y la recuperación
Si el acuerdo incluye requisitos de calidad o recuperación del aceite, especifique los puntos de muestreo, la frecuencia de muestreo, la manipulación y los métodos analíticos que se utilizarán. Los especialistas adecuados en laboratorio y procesos deben establecer esos detalles. El informe debe identificar qué se ha muestreado y con respecto a qué porcentaje se calcula antes de que un revisor pueda evaluar el cumplimiento.
Mantenga la recuperación de aceite, el aceite residual en una corriente muestreada y el aceite obtenido por masa de FFB como medidas independientes. Asigne a cada medida su propio campo de cálculo y de presentación de informes. Utilice las mismas definiciones en el presupuesto, el procedimiento, el informe y cualquier discusión sobre medidas correctivas.
El artículo sobre la prevención de la pérdida de aceite explica por qué es importante contar con múltiples puntos de proceso. Una prueba de aceptación debe aplicar las mediciones acordadas en los límites pertinentes, en lugar de atribuir todas las pérdidas del sistema a una sola máquina. Esto hace que el análisis resultante resulte más útil tanto para el comprador como para el proveedor.
Comprueba el comportamiento de control sin tratarlo como una validación de seguridad completa
Una prueba de funcionamiento acordada puede verificar que los estados mostrados del equipo, los comandos del operador, las alarmas y las secuencias del proceso se comporten según lo especificado. Para cada paso de la prueba, incluya entradas adyacentes para el comportamiento especificado, el comportamiento observado y cualquier discrepancia. Cuando se simulen señales, el informe debe indicar este hecho.
Las funciones relacionadas con la seguridad requieren la evaluación técnica aplicable y la validación por parte de especialistas competentes. Una demostración general de que un motor arranca y se detiene no establece la idoneidad del sistema de seguridad. El plan del proyecto debe identificar a la parte responsable y las pruebas necesarias para ese ámbito específico.
Las directrices de mantenimiento de la HSE del Reino Unido abordan el personal competente, la planificación y el aislamiento en los trabajos con maquinaria. Proporcionan información útil para organizar el trabajo en torno a los equipos, pero no sustituyen a los requisitos aplicables de la instalación ni a un procedimiento de puesta en servicio específico para cada equipo. Mantenga claras las responsabilidades de puesta en servicio.
Utilice una lista de asuntos pendientes que realmente se puedan cerrar
Para cada discrepancia, registre el requisito afectado, la condición observada, las pruebas, la parte responsable y la solución propuesta. Asigne una referencia única para que las fotografías, los correos electrónicos y los documentos revisados puedan vincularse a la misma incidencia. Evite entradas como «mejorar el rendimiento» que no identifiquen un problema cuantificable.
Distinga entre los puntos que impiden el envío, los que impiden la puesta en marcha y los que pueden resolverse durante un plazo acordado por separado. Las partes deben tomar esas decisiones a través de los acuerdos de compra y del proyecto. Una larga lista de cuestiones menores no debe ocultar un único punto sin resolver que impida un funcionamiento seguro o significativo.
El cierre requiere pruebas. La promesa de proporcionar un plano revisado no equivale al plano revisado, y la afirmación de que se ha subsanado un fallo no equivale al registro acordado de la prueba repetida. Defina quién puede dar por cerrado el asunto y conserve el registro final junto con los documentos de entrega.
Incluir la formación como parte de la documentación de entrega
Especifique quién debe recibir la formación y qué tareas abarca dicha formación. Los operadores, el personal de mantenimiento y los supervisores necesitan información diferente. Una demostración durante una visita a la fábrica puede ser útil, pero es posible que no abarque el sistema instalado ni las disposiciones operativas locales.
Registre el material utilizado, los participantes, la configuración del equipo y cualquier necesidad de formación pendiente. Incluya el acceso a las instrucciones de funcionamiento definitivas y a la información sobre las piezas. La guía de mantenimiento de la planta de aceite de palma ofrece un contexto de mantenimiento más amplio; el traspaso debe proporcionar la información específica necesaria para el equipo suministrado.
No afirme sin fundamento que la mera asistencia demuestra la competencia. El empleador y los especialistas pertinentes deben determinar la evaluación y la supervisión necesarias para las tareas concretas. El expediente de aceptación debe describir con precisión qué formación se ha impartido.
Finalice con un registro de aceptación útil
El registro final debe relacionar los requisitos aprobados con las comprobaciones realizadas, los resultados de las pruebas, las desviaciones y las obligaciones pendientes. Conserve la información de serie o de identificación del equipo junto con los registros pertinentes. Indique claramente si la documentación corresponde a una máquina, un lote o la línea completa.
Si se aplaza una prueba in situ debido a la falta de fruta o de servicios públicos, registre la situación real y el plan para completarla. La entrega, la finalización mecánica, la puesta en marcha y el rendimiento aceptado son hitos diferentes. Un lenguaje claro evita desacuerdos posteriores sobre lo que se ha demostrado.
En el caso de un nuevo proyecto, envía la matriz de aceptación propuesta junto con la consulta técnica a Vortech Global. Los compradores que comparen los costes de los equipos deben incluir en dicha comparación el alcance de las pruebas y el apoyo a la puesta en marcha. Un plan de aceptación bien definido ofrece a ambas partes una vía práctica desde el presupuesto hasta los resultados operativos documentados.