Dimensionnez les équipements destinés à la transformation de l’huile de palme en fonction du volume de fruits que l’usine doit traiter pendant sa période d’activité la plus intense et la plus plausible, puis vérifiez si la ligne proposée peut également fonctionner de manière raisonnable lorsque l’approvisionnement diminue. Le tonnage annuel ne suffit pas à lui seul. Le calcul nécessite une base matérielle définie, un calendrier de livraison, des heures de production réalistes et une explication sur la manière dont les files d’attente temporaires seront résorbées.
Cette approche distingue les prévisions d’approvisionnement du choix des machines. Les prévisions décrivent les fruits susceptibles d’arriver à l’entrée de l’usine ; le choix décrit les équipements censés traiter ces fruits dans les conditions définies. Le fait de séparer ces deux éléments facilite la révision d’un projet lorsque le développement des plantations, les accords d’achat ou les horaires d’exploitation changent.
Établissez le relevé d’approvisionnement avant de choisir une capacité
Commencez par les réceptions mensuelles de grappes de fruits frais lorsque des registres fiables existent. Pour une usine en activité, recoupez les registres du pont-bascule avec les rapports d’approvisionnement et de production. Pour un nouveau projet, distinguez l’approvisionnement mesuré à proximité de la production prévue et des fruits qu’une autre usine pourrait déjà acheter.
Consignez la source et le niveau de confiance de chaque estimation. La superficie de la plantation ne constitue pas en soi une garantie de livraison : la maturité de la récolte, les modalités de récolte, l’accès aux voies de transport et la présence d’acheteurs concurrents peuvent modifier la quantité effectivement disponible. Un fournisseur a besoin de ces précisions pour comprendre la demande qui pèse sur la ligne de production proposée.
Répartissez l’estimation de l’approvisionnement en volumes « garantis », « probables » et « hypothétiques » en utilisant les définitions convenues par l’équipe de projet. Il s’agit de catégories de planification, et non de probabilités statistiques, à moins que l’analyse sous-jacente ne corrobore cette interprétation. Ne tenez pas compte d’une éventuelle expansion future dans le scénario de base tant que son calendrier et sa probabilité ne sont pas clairement établis.
Dans son analyse sur la transformation à petite échelle de l’huile de palme, la FAO fait passer la disponibilité des matières premières avant le choix des machines. Ce principe reste utile lors de l’élaboration d’un modèle basé sur l’offre. Ses exemples historiques de capacités régionales et d’investissements ne doivent pas être transposés tels quels dans un projet actuel, comme s’il s’agissait de cotations de marché actuelles.
Passer des tonnes mensuelles à une charge de travail quotidienne de transformation
Un chiffre mensuel ne devient utile qu’une fois que l’équipe a précisé le nombre de jours pendant lesquels l’usine prévoit de recevoir et de transformer les fruits. Si 2 400 tonnes arrivent au cours d’un mois comptant 24 jours de transformation, la moyenne arithmétique est de 100 tonnes par jour de transformation. Ce calcul ne permet pas de savoir si certains jours reçoivent des quantités nettement supérieures à la moyenne.
Examinez séparément les semaines les plus chargées et les jours de livraison. Les calendriers de récolte et les modalités de transport peuvent concentrer les réceptions même lorsque le total mensuel semble modéré. En l’absence de données détaillées, élaborez un scénario de pic clairement identifié et faites de la collecte des données d’arrivée une priorité opérationnelle dès le début.
Ne cumulez pas plusieurs facteurs de pic qui se chevauchent sans vérifier ce que chacun représente. Une marge de pic mensuelle suivie d’une marge de pic quotidienne peut être raisonnable, mais uniquement si elles se rapportent à des variations distinctes. Sinon, le modèle risque de comptabiliser deux fois la même incertitude et de surestimer la taille d’équipement nécessaire.
Comptez les heures productives plutôt que les heures d’ouverture
Une usine dont le personnel travaille pendant 12 heures ne traite pas nécessairement les fruits en continu pendant 12 heures. Le nettoyage planifié, les inspections, le démarrage, les interruptions et les pénuries de matières premières affectent le temps de production utilisable. Déterminez quelles pertes sont représentées explicitement et lesquelles sont couvertes par une seule hypothèse de disponibilité.
Une formule de planification claire stipule que le débit requis est égal à la masse quotidienne de FFB divisée par le nombre d’heures productives. Les heures productives correspondent aux heures d’exploitation prévues multipliées par la fraction productive supposée lorsque cette fraction constitue la méthode choisie. Veillez à ce que la base temporelle reste cohérente tout au long du modèle.
À titre d’exemple, pour une journée nécessitant le traitement de 100 tonnes de FFB, 12 heures prévues et une fraction productive de 0,80 donnent 9,6 heures productives. Le besoin calculé est de 100 divisé par 9,6, soit environ 10,42 tonnes de FFB par heure productive. Il s’agit d’un résultat de planification, et non d’une capacité nominale de la machine.
Un fournisseur doit encore évaluer si l’équipement connecté proposé est capable d’assurer cette charge de travail avec l’alimentation et les services réels. Arrondir le résultat à une capacité commerciale pratique ne remplace pas cette évaluation. Consignez la configuration sélectionnée et ses conditions de fonctionnement confirmées à côté du calcul.
Testez la sensibilité avant d’ajouter d’autres équipements
| Exemple de charge de travail quotidienne en FFB | Heures productives | Débit de fonctionnement requis |
| 100 tonnes | 12,0 heures | 8,33 tonnes/heure |
| 100 tonnes | 9,6 heures | 10,42 tonnes/heure |
| 100 tonnes | 8,0 heures | 12,50 tonnes/heure |
| 120 tonnes | 9,6 heures | 12,50 tonnes/heure |
Ce tableau utilise des données hypothétiques pour montrer comment le temps et le volume des arrivées modifient le résultat. Il ne prédit pas la disponibilité d’une usine en particulier. La première ligne part du principe que chaque heure prévue est productive, tandis que les autres lignes décrivent différents cas d’heures productives ou de livraisons.
Utilisez les résultats de l’analyse de sensibilité pour identifier les informations qui méritent d’être mieux étayées. Si une légère variation du temps productif modifie la taille de la ligne proposée, examinez les causes des temps d’arrêt et le plan d’exploitation. L’achat d’une machine plus grande peut s’avérer moins utile que la résolution d’une interruption persistante du transfert, mais la comparaison doit s’appuyer sur les données réelles du projet.
Discutez des autres possibilités d’organisation des équipes avec l’équipe d’exploitation avant de considérer les heures supplémentaires comme une capacité disponible. Une exploitation supplémentaire peut nécessiter du personnel, une supervision, un accès pour la maintenance et des services fiables pendant ces heures supplémentaires. Avant d’adopter des équipes plus longues, intégrez leurs besoins en personnel et en services dans le même dossier de planification que les heures productives supplémentaires.
Vérifier les files d’attente en combinant les arrivées et le traitement
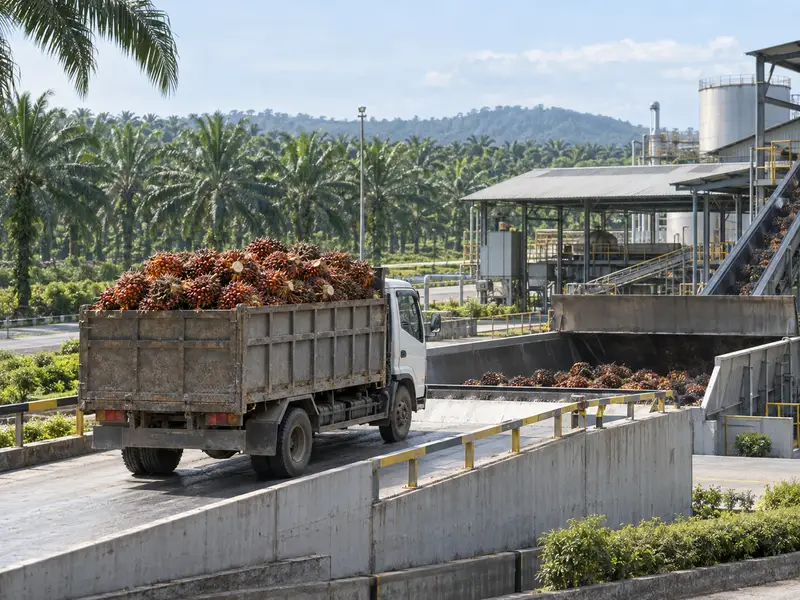
Les totaux quotidiens peuvent masquer un problème de réception. Une journée avec 100 tonnes livrées dans un court créneau l’après-midi génère une file d’attente différente de celle créée par la même quantité arrivant de manière régulière. Représentez graphiquement les arrivées cumulées par rapport au traitement cumulé pour voir quand le plus gros arriéré se produit et s’il est résorbé dans la période d’exploitation prévue.
Pour chaque intervalle, la file d’attente de clôture est égale à la file d’attente d’ouverture plus les arrivées moins les matières traitées, le traitement étant limité par les matières effectivement disponibles. Utilisez une unité cohérente, telle que les tonnes de FFB. Si la file d’attente reste positive à la fin de la période, déterminez comment la période suivante débutera plutôt que de la remettre artificiellement à zéro.
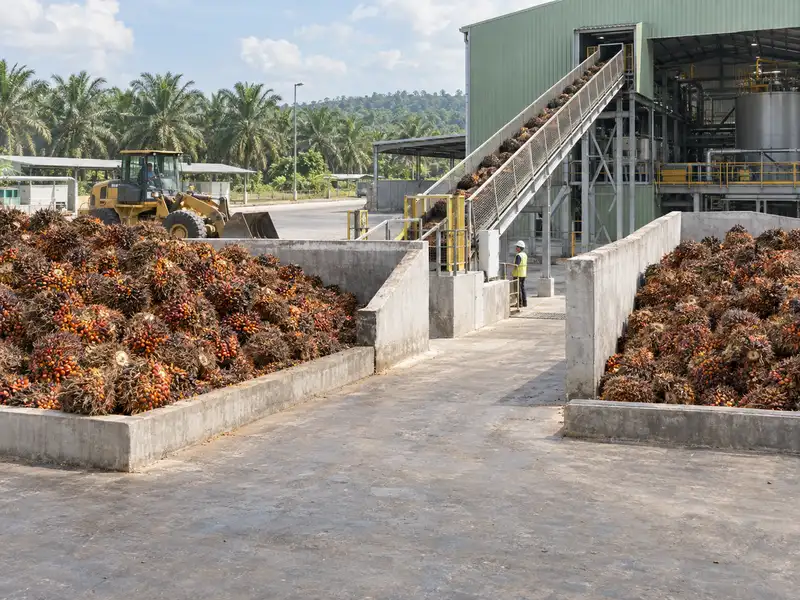
Une réserve peut absorber un déséquilibre temporaire, mais elle ne crée pas de capacité de traitement supplémentaire à long terme. Recevoir de manière répétée plus que ce que la chaîne de production peut traiter entraîne une accumulation de retard. Étant donné que le temps de manutention des fruits affecte la qualité du traitement, une zone de stockage plus grande ne doit pas être considérée comme un substitut à un calendrier d’approvisionnement et de production réalisable.
Demandez au fournisseur d’équipements d’examiner les tâches de réception et de transfert séparément du rythme de transformation constant. La gamme d’équipements pour l’huile de palme de Vortech Global comprend des stations de traitement distinctes ; la configuration de réception appropriée dépend de la manière dont ces stations sont reliées et alimentées. Précisez le scénario d’arrivée qui justifie la configuration demandée.
Convertir le débit de FFB en débits par station
Les grappes de fruits frais, les fruits séparés, la matière première destinée au pressage, le liquide brut, les noix et les amandes récupérées constituent des flux distincts. On ne peut pas supposer que leurs débits massiques sont tous égaux. Préparez un bilan de flux préliminaire et demandez au concepteur du procédé de confirmer la base de calcul des flux utilisée pour dimensionner chaque station.
Pour les équipements fonctionnant par lots, divisez la masse utile du lot par la durée totale du cycle, en incluant les activités qui empêchent le démarrage du lot suivant. Plusieurs cuves peuvent fonctionner en chevauchement, mais le partage des équipements de manutention ou les contraintes liées aux services communs peuvent empêcher d’additionner directement leurs capacités théoriques. La séquence de fonctionnement réelle doit permettre d’atteindre la capacité combinée déclarée.
L’article consacré au choix de la capacité d’un stérilisateur vertical traite de cette station plus en détail. Ce modèle d’approvisionnement définit la demande en amont à laquelle un tel choix doit répondre. Maintenez le lien entre les deux calculs afin qu’une modification des prévisions d’arrivées quotidiennes déclenche une révision de l’organisation des lots.
Lorsque vous comparez des presses à vis, demandez si la capacité indiquée se réfère aux fruits préparés ou à une base équivalente de FFB (fruits frais entiers). Demandez par écrit les hypothèses de conversion. Un chiffre nominalement plus élevé ne prouve pas une capacité de ligne supérieure lorsque les deux fournisseurs mesurent des flux de matières différents.
Prévoyez un scénario d’exploitation spécifique pour la basse saison
Après avoir vérifié les pics d’activité, calculez la charge de travail pendant une période représentative de faible approvisionnement. Demandez comment l’équipement proposé sera exploité à un débit réduit, en tenant compte des exigences en matière de lotissement, de planification ou d’alimentation minimale indiquées par le fournisseur. Ne partez pas du principe que toutes les machines peuvent fonctionner efficacement à n’importe quelle fraction de leur capacité nominale.
Pour certains projets, on peut envisager de fonctionner sur un nombre réduit de jours bien organisés ; pour d’autres, la disponibilité des fruits et les exigences de manutention rendent cette approche inadaptée. Évaluez la chaîne d’approvisionnement réelle et les exigences de qualité avant de choisir un modèle. L’objectif du scénario de basse saison est de mettre en évidence les conséquences opérationnelles, et non de prescrire un calendrier universel.
Si une extension modulaire est proposée, indiquez ce que la première phase doit prendre en charge et ce qu’une phase ultérieure viendrait ajouter. Incluez les services partagés et les équipements de transfert dans le périmètre de l’extension. L’article existant sur la modernisation d’une petite usine fournit un contexte plus large, tandis que le modèle de capacité doit préciser le seuil spécifique qui justifierait l’ajout d’un module supplémentaire.
Distinguer la capacité de réserve d’un optimisme non fondé
Une marge de réserve doit avoir un objectif identifiable, tel qu’un pic d’arrivage documenté ou une étape d’extension planifiée. Précisez cet objectif et indiquez où cette marge est intégrée au modèle. Un pourcentage inexpliqué peut masquer une incertitude sans la résoudre.
De même, ne partez pas du principe qu’une future amélioration du taux de récupération compensera une capacité de traitement des FFB insuffisante. Le modèle d’approvisionnement nécessite un taux de traitement des fruits ; la proportion d’huile récupérée relève d’un calcul de performance distinct. Un projet peut nécessiter d’améliorer l’un, l’autre ou les deux, mais le modèle de planification doit les traiter séparément.
Le guide de configuration des équipements de démarrage peut aider les acheteurs à comprendre l’éventail des sections impliquées dans une usine. Utilisez-le en complément d’un calcul de capacité spécifique au projet plutôt que d’adopter une configuration uniquement parce qu’une autre entreprise en a fait usage lors de son démarrage. Une taille d’entreprise similaire ne garantit pas des schémas d’arrivée ou des conditions de services publics similaires.
Élaborer une fiche de référence sur la capacité à soumettre au fournisseur
Résumez sur une seule fiche l’approvisionnement mensuel et en jours de pointe en FFB, les heures d’exploitation prévues, les hypothèses de temps productif, la concentration des arrivées et la charge prévue en basse saison. Joignez les documents justificatifs et identifiez les estimations non vérifiées. Ajoutez les limites de produit requises ainsi qu’une note décrivant l’extension future, distincte de la charge initiale.
Demandez au fournisseur de vous renvoyer une explication de la capacité poste par poste, incluant le calendrier des lots, les définitions des flux et les hypothèses relatives aux services publics. Exigez que les exceptions soient clairement indiquées. Si le fournisseur recommande un schéma d’exploitation différent, mettez à jour le modèle et comparez les conséquences avant d’approuver le changement.
Conservez les hypothèses initiales lorsque l’usine entre en service et comparez-les aux réceptions réelles et aux temps de production. Les écarts permettront de déterminer si la contrainte provenait de l’approvisionnement, de la planification, des équipements ou des services auxiliaires. Ce relevé s’avère plus utile pour la prochaine décision d’investissement qu’une simple capacité nominale imprimée sur un devis.