Un plan de réception des équipements destinés à l’industrie de l’huile de palme doit définir les éléments à vérifier dans l’usine du fournisseur, ceux à contrôler après l’installation, ainsi que les justificatifs permettant de démontrer le respect des obligations de production convenues. Il convient de recourir à un essai de réception en usine (FAT) pour consigner les vérifications convenues avant l’expédition, et à un essai de réception sur site (SAT) pour contrôler la conformité de l’installation aux exigences définies. Aucune de ces deux appellations n’a de sens si le périmètre des essais, les conditions, les responsabilités et les critères de réception ne sont pas consignés par écrit.
L’acheteur doit élaborer ce plan lors de l’examen de la proposition technique. Attendre l’expédition pour définir ce que signifie la réception engendre une incertitude qui pourrait être évitée. Cet article propose un cadre pour les achats et la documentation ; le fournisseur et les spécialistes compétents du projet doivent élaborer les procédures concrètes relatives à l’équipement et à l’installation.
Distinguer les contrôles de construction des performances du processus
Une machine peut être conforme à ses plans approuvés tout en nécessitant des essais supplémentaires pour démontrer ses performances au sein du processus dans lequel elle est installée. L’inspection de la construction, les essais des fonctions de contrôle et les essais de production fournissent des preuves différentes. Énumérez-les séparément afin qu’un contrôle réussi dans une catégorie ne soit pas confondu avec l’achèvement d’une autre.
Pour une usine d’huile de palme, les performances de production dépendent de l’état des fruits en entrée, de la préparation en amont, des équipements connectés, des services publics et des limites de mesure. Une usine ne disposant pas de l’approvisionnement en fruits prévu et du processus environnant peut ne pas reproduire ces conditions. Identifiez ces limitations avant de convenir de ce que l’essai en usine devra démontrer.
Siemens décrit la simulation comme un moyen de tester les fonctions d’automatisation avant la mise en service de l’usine. Cela peut s’avérer utile pour vérifier des séquences et des réponses définies, mais une entrée simulée ne démontre pas les performances physiques d’une ligne complète de transformation des fruits. Précisez si chaque test utilise des équipements et des matériaux réels, des signaux simulés ou une combinaison des deux.
Créez une matrice d’acceptation à partir du cahier des charges d’achat
Partant du cahier des charges convenu pour les équipements, attribuez une méthode de vérification à chaque exigence importante. Un document peut permettre de vérifier l’identité d’un composant spécifié, une mesure peut vérifier une dimension et un essai fonctionnel peut vérifier une séquence de fonctionnement. Évitez de demander qu’un seul essai générique couvre des exigences sans rapport entre elles.
La matrice doit identifier l’exigence, l’étape de test, la référence de la procédure, les preuves et le responsable de la vérification. Indiquez le témoin prévu lorsque la présence d’un témoin est requise par le contrat d’achat. Distinguez clairement les contrôles facultatifs des activités nécessaires à la mise en service de l’équipement ou à la réception du système installé.
Utilisez la vue d’ensemble des équipements destinés à l’huile de palme pour définir les ensembles de processus en discussion, puis partez de la portée réelle du projet. Un convoyeur de réception, un ensemble de stérilisation, une presse et une section de clarification ne nécessiteront pas tous des contrôles identiques. Leurs interfaces requièrent également une attention particulière, car la réussite des tests individuels ne garantit pas automatiquement une intégration réussie.
| Zone de vérification | Preuves typiques en usine | Preuves typiques sur site |
| Identité des équipements | Calendrier, étiquettes et registres des composants approuvés | Rapprochement des articles livrés |
| Disposition mécanique | Vérification des dimensions convenues et de la construction | Vérification de la position d’installation et des interfaces |
| Commandes | Essais de séquence validés avec les limites de simulation spécifiées | Contrôles des signaux de terrain et des fonctions intégrées |
| Documentation | Révision du manuel et des plans | Révisions finales et procès-verbaux de remise |
| Fonctionnement en production | Uniquement les conditions de fonctionnement reproductibles en usine | Essai convenu avec alimentation et services du site |
Convenir des documents avant d’organiser la visite d’un témoin
Demandez la procédure d’essai suffisamment tôt pour que l’équipe de projet puisse l’examiner. Le document doit préciser les conditions préalables, les étapes de l’essai, les résultats attendus, les formulaires d’enregistrement et le traitement des exceptions. Le témoin a besoin d’étapes écrites et de critères de réussite, et non pas simplement d’un programme énumérant les machines présentées.
Vérifiez quelles versions des plans et des spécifications seront utilisées pour l’essai. Si l’équipement a subi des modifications au cours de la fabrication, harmonisez ces changements avant l’inspection. Sinon, un témoin pourrait approuver un élément sur la base d’une exigence obsolète sans s’en rendre compte.
Organisez les dossiers de transfert en fonction des étiquettes d’équipement et des tâches que le personnel de l’usine devra effectuer après le départ du fournisseur. L’identification de l’équipement doit correspondre aux nomenclatures, aux manuels et aux rapports d’essai. Cette cohérence fait du dossier de réception une référence utile pour la maintenance, plutôt qu’un simple recueil de pages signées sans lien entre elles.
Rendre les conditions préalables visibles
Avant le début d’un essai, vérifiez que les conditions nécessaires à un essai pertinent et sûr sont réunies. Les spécialistes responsables doivent définir les conditions préalables applicables en matière d’installation, de protection, d’alimentation, d’instrumentation et de fonctionnement. Le rôle de l’acheteur est de s’assurer que ces conditions préalables sont documentées et que leur état est visible.
Pour un essai sur site, notez si tous les équipements raccordés sont disponibles et si des aménagements temporaires sont encore en place. Une méthode d’alimentation ou un raccordement aux réseaux de service temporaire peut modifier les résultats de l’essai. Si des conditions temporaires sont acceptées pour un essai limité, documentez cette limitation ainsi que les travaux supplémentaires nécessaires.
L’équipe chargée de l’implantation et de l’installation de l’usine doit confirmer les interfaces physiques avant que le calendrier des essais ne soit fixé. Les retards causés par des travaux préparatoires incomplets ne peuvent pas être résolus en requalifiant un essai en usine en « réception sur site ». Le plan de réception doit identifier les dépendances afin que le calendrier du projet en tienne compte.
Décrivez l’alimentation d’essai en termes mesurables
Pour un essai de presse, définissez la matière entrant dans la presse et les conditions de préparation en amont pertinentes. Pour un essai complet d’usine, définissez les FFB entrants et les limites du processus. Ne comparez pas un essai sur machine utilisant des fruits préparés avec les exigences de production de l’usine entière sans méthode de conversion et de mesure convenue.
Consignez la provenance et l’état de la matière première d’essai en utilisant les caractéristiques spécifiées par la procédure. Si la matière première d’essai s’écarte sensiblement de la base convenue, les parties doivent décider comment interpréter ou répéter l’essai. Elles ne doivent pas modifier la définition des performances après avoir pris connaissance du résultat.
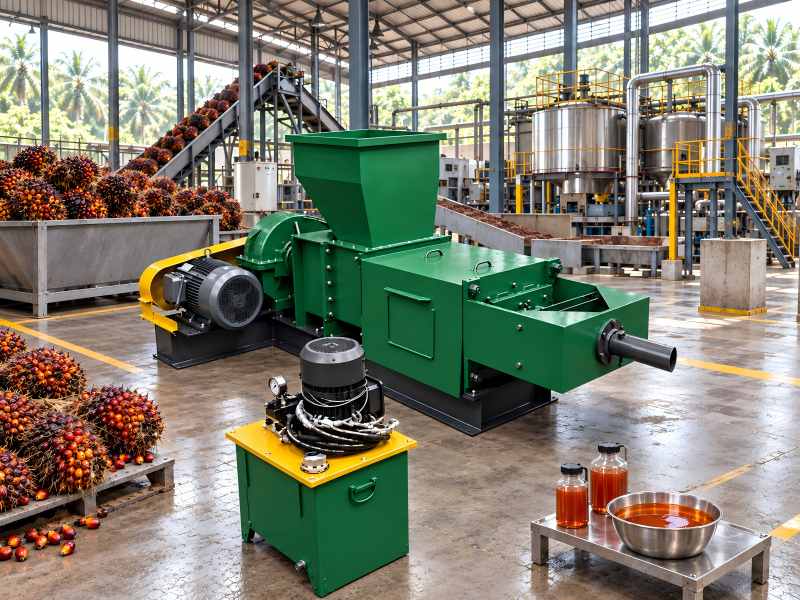
Les informations fournies par Vortech Global sur ses presses à vis peuvent servir de base à la discussion technique initiale. Demandez au fournisseur de joindre au cahier des charges d’achat la charge de service convenue pour le modèle commandé, les conditions d’essai et les valeurs d’acceptation. Les gammes générales du catalogue ne permettent pas de déterminer le résultat d’acceptation d’une machine livrée en particulier.
Définissez clairement la durée et les limites de l’inventaire
Précisez quand les mesures commencent et se terminent, comment la mise en service est prise en compte et comment les interruptions sont enregistrées. La matière déjà présente dans le processus au début peut affecter le rendement mesuré lors d’un essai de courte durée. Il en va de même pour la matière restant dans les équipements ou les cuves à la fin.
Une délimitation illustrative pourrait consigner 50 tonnes de FFB (fruits de caféiers frais) introduits au cours d’une période définie et enregistrer séparément les variations des stocks de processus. Sans ces informations sur les stocks, l’huile extraite au cours de la période pourrait ne pas correspondre intégralement aux fruits introduits pendant la même période. Ces chiffres illustrent un problème de mesure, et ne constituent pas une proposition de durée d’acceptation ou de rendement.
Indiquez séparément le débit de fonctionnement et la production totale de la période lorsque ces deux éléments sont pertinents. Une machine fonctionnant efficacement peut néanmoins subir des pertes de temps en raison d’interruptions du système intégré. Présentez le journal des interruptions à côté du calcul du débit de fonctionnement afin que les évaluateurs puissent apprécier à la fois le fonctionnement des machines et celui du système connecté.
Définir les modalités de mesure de la qualité et du taux de récupération
Si le contrat prévoit des exigences en matière de qualité de l’huile ou de taux de récupération, précisez les points d’échantillonnage, la fréquence d’échantillonnage, les modalités de manipulation et les méthodes d’analyse à utiliser. Ces détails doivent être établis par les laboratoires et les spécialistes des procédés compétents. Le rapport doit indiquer ce qui a été échantillonné et sur quelle base le pourcentage est calculé avant qu’un évaluateur puisse juger de la conformité.
Considérez séparément la récupération d’huile, l’huile résiduelle dans un flux échantillonné et l’huile obtenue par masse de FFB. Attribuez à chaque mesure son propre champ de calcul et de rapport. Utilisez les mêmes définitions dans le devis, la procédure, le rapport et toute discussion relative aux mesures correctives.
L’article sur la prévention des pertes d’huile explique pourquoi il est important de disposer de plusieurs points de mesure dans le processus. Un essai de réception doit appliquer les mesures convenues aux limites pertinentes plutôt que d’attribuer chaque perte du système à une seule machine. Cela rend la discussion qui en résulte plus utile tant pour l’acheteur que pour le fournisseur.
Tester le comportement des commandes sans le considérer comme une validation complète de la sécurité
Un test fonctionnel convenu peut vérifier que les états affichés de l’équipement, les commandes de l’opérateur, les alarmes et les séquences de processus se comportent conformément aux spécifications. Pour chaque étape de test, prévoyez des champs adjacents pour le comportement spécifié, le comportement observé et tout écart constaté. Lorsque des signaux sont simulés, le rapport doit le mentionner.
Les fonctions liées à la sécurité nécessitent une évaluation technique applicable et une validation par des spécialistes compétents. Une simple démonstration générale montrant qu’un moteur démarre et s’arrête ne suffit pas à établir l’adéquation du système de sécurité. Le plan de projet doit identifier la partie responsable et les preuves requises pour ce périmètre distinct.
Les recommandations de maintenance du HSE britannique traitent du personnel compétent, de la planification et de l’isolation lors des interventions sur les machines. Elles fournissent des informations utiles pour organiser les travaux autour des équipements, mais ne remplacent pas les exigences applicables sur le site ni une procédure de mise en service spécifique à l’équipement. Définissez clairement les responsabilités en matière de mise en service.
Utilisez une liste des points en suspens pouvant réellement être clôturés
Pour chaque non-conformité, consignez l’exigence concernée, l’état constaté, les preuves, la partie responsable et la solution proposée. Attribuez une référence unique afin que les photographies, les e-mails et les documents révisés puissent être associés au même problème. Évitez les mentions telles que « améliorer les performances » qui n’identifient pas de problème mesurable.
Distinguez les points qui empêchent l’expédition, ceux qui empêchent la mise en service et ceux qui peuvent être résolus au cours d’une période convenue séparément. Les parties doivent prendre ces décisions dans le cadre des dispositions relatives à l’achat et au projet. Une longue liste de problèmes mineurs ne doit pas occulter un point non résolu qui empêche un fonctionnement sûr ou efficace.
La clôture nécessite des preuves. Une promesse de fournir un plan révisé n’équivaut pas au plan révisé lui-même, et l’affirmation qu’un défaut a été corrigé ne remplace pas le compte-rendu de test de vérification convenu. Définissez qui est habilité à valider la clôture et à conserver le compte-rendu final avec les documents de transfert.
Intégrer la formation aux preuves de la remise
Précisez qui doit bénéficier d’une formation et quelles tâches celle-ci couvre. Les opérateurs, le personnel de maintenance et les superviseurs ont besoin d’informations différentes. Une démonstration lors d’une visite d’usine peut s’avérer utile, mais elle ne couvre pas nécessairement le système installé ni les modalités d’exploitation locales.
Consignez le matériel utilisé, les participants, la configuration de l’équipement et tout besoin de formation restant. Précisez l’accès aux instructions d’utilisation définitives et aux informations sur les pièces. Le guide de maintenance de l’usine d’huile de palme fournit un contexte de maintenance plus large ; la remise doit fournir les informations spécifiques nécessaires à l’équipement fourni.
Ne prétendez pas sans fondement que la simple présence atteste de la compétence. L’employeur et les spécialistes concernés doivent déterminer l’évaluation et la supervision nécessaires pour les tâches réelles. Le dossier de réception doit décrire avec précision la formation dispensée.
Concluez par un procès-verbal de réception exploitable
Le procès-verbal final doit établir le lien entre les exigences approuvées et les vérifications effectuées, les résultats des essais, les écarts constatés et les obligations restantes. Conservez les informations relatives au numéro de série ou à l’identification de l’équipement avec les documents correspondants. Précisez clairement si les éléments justificatifs concernent une machine, un ensemble ou la ligne complète.
Si un essai sur site est reporté en raison de l’indisponibilité de fruits ou de services publics, consignez l’état actuel et le plan prévu pour le mener à bien. La livraison, l’achèvement mécanique, la mise en service et les performances acceptées constituent des étapes distinctes. Une formulation claire permet d’éviter tout désaccord ultérieur sur ce qui a été démontré.
Pour un nouveau projet, envoyez la matrice de réception proposée avec la demande de renseignements techniques à Vortech Global. Les acheteurs qui comparent les coûts des équipements doivent inclure dans cette comparaison l’étendue des essais et de l’assistance à la mise en service. Un plan de réception bien défini offre aux deux parties un parcours concret, allant du devis aux résultats d’exploitation documentés.